Aller au contenu
Retour à l'expérience

Fiche de poste

Superviseur de production

Pasteurizadora Táchira (PAISA) · San Cristóbal, Táchira, Venezuela

Trois ans et un mois en production pure dans l'industrie agroalimentaire, sous des normes de qualité et de sécurité exigeantes. J'étais responsable de l'exploitation, du paramétrage et de la maintenance préventive des équipements de pasteurisation, j'ai supervisé des équipes pluridisciplinaires de plus de quinze personnes dans plusieurs départements et j'ai géré le flux des matières premières et des produits finis.

Les résultats que je retiens de ce poste sont vingt pour cent de temps d'arrêt en moins, quinze pour cent de productivité en plus et vingt pour cent de délai de livraison en moins, avec une traçabilité complète. L'usine m'a en outre confié trois études sur sa propre exploitation et m'a formé pendant mille deux cents heures en tant qu'opérateur technique intégral.

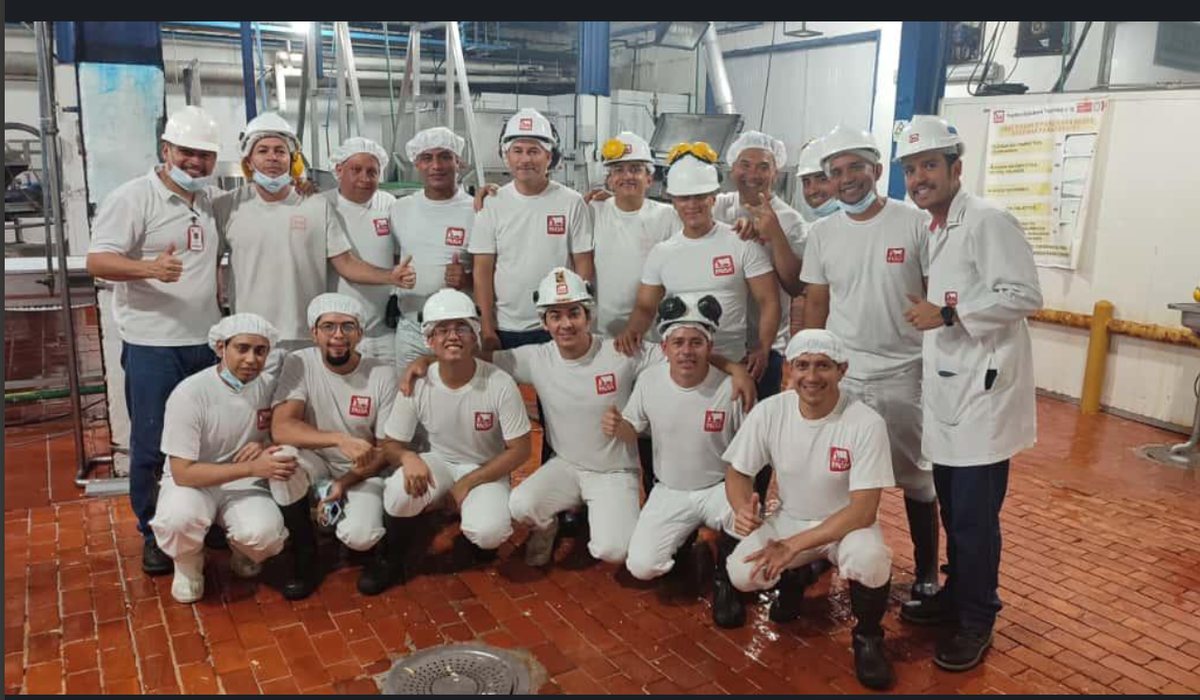
Équipe de production en usine
Pasteurizadora Táchira (PAISA)

juil 2021 — juil 2024

ISO 9001Lean · 5SMaintenance préventiveLeadership

  • Opérations
  • Personnes
  • Supply chain
3 ansEn posteJuillet 2021 à juillet 2024
−20 %Temps d'arrêtProcédures de maintenance préventive
+15 %ProductivitéAméliorations cumulées sur l'exploitation quotidienne
1 200 hFormation certifiéeOpérateur technique intégral, en interne

Ma responsabilité

Exploitation, configuration et maintenance préventive des équipements de pasteurisation ; supervision d'équipes multidisciplinaires de plus de quinze personnes dans plusieurs départements ; flux de matières premières et de produit fini.

Résultat

−20 % sur les temps d'arrêt, +15 % de productivité et −20 % sur les délais de livraison, avec une traçabilité complète.

Le défi

  • Produit périssable : matière première dont la durée de vie court et procédé borné par la température et le temps
  • Des tâches critiques qui dépendaient de la présence de la personne qui savait les faire
  • La ligne du fromage blanc spécial était arrêtée et sans procédé écrit selon ISO 9001
  • Après la pandémie, la production avait chuté de plus de 60 % et la capacité inutilisée avoisinait 75 %

Comment je l'ai abordé

  1. Formation d'opérateur technique intégralJ'ai suivi les 1.200 heures du programme interne tout en occupant le poste, centrées sur la gestion des procédés de production et le contrôle qualité.
  2. Procédures de maintenance préventiveJ'ai transformé en routine écrite ce qui dépendait auparavant de la personne qui savait le faire, pour organiser l'opération de façon que l'arrêt ne se produise pas.
  3. Supervision avec ISO 9001, Lean et 5SJ'ai coordonné par équipe procédé, maintenance, qualité et logistique, avec des évaluations périodiques par rapport aux objectifs de production.
  4. Flux de matières et traçabilitéJ'ai contrôlé les stocks de produit périssable entre rupture et excédent et maintenu par des moyens manuels la traçabilité de chaque lot.
  5. Études sur l'opération réelleEntre 2022 et 2023, j'ai mené trois travaux avec des données mesurées en usine : normalisation du fromage blanc, planification de la production et exportation vers le Chili.

Vue du système

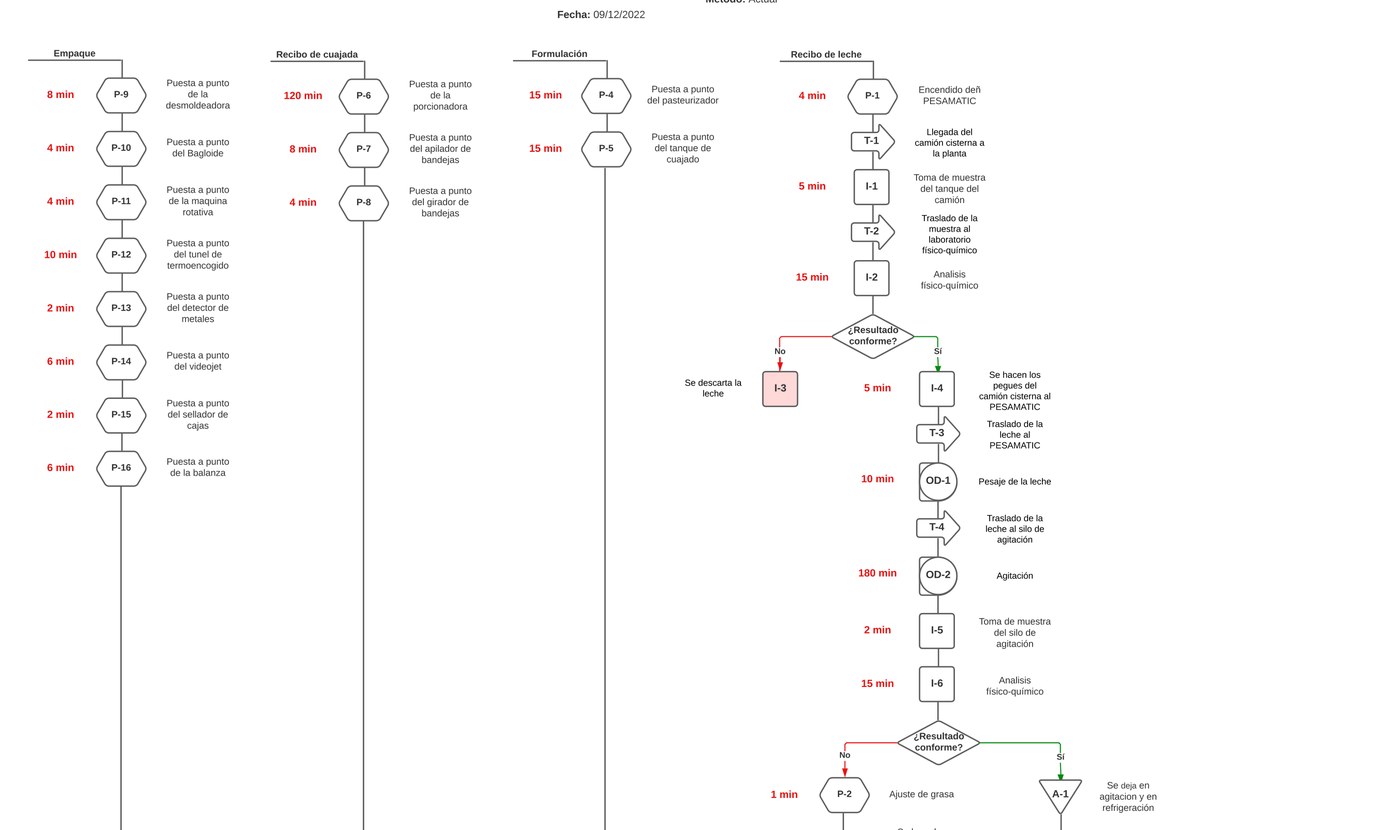
Extrait du diagramme de flux normalisé
Extrait du diagramme normalisé, décembre 2022. À droite, la réception du lait avec son contrôle physico-chimique et la bifurcation en cas de non-conformité : si l'échantillon ne satisfait pas aux critères, le lait est écarté avant son entrée.Image retouchée pour la confidentialité du projet : les données opérationnelles ont été floutées ou retirées de façon délibérée.

Blocs de travail

Équipements de pasteurisation

J'ai configuré chaque équipement aux paramètres du lot : le couple température-temps est le paramètre critique, et un capteur décalibré produit un lot qui paraît correct et ne l'est pas.

Maintenance préventive

J'ai mis en place des procédures écrites qui ont réduit les temps d'arrêt de 20 % ; un arrêt en cours de procédé oblige à jeter le produit en cours et à désinfecter avant de reprendre.

Supervision de plus de quinze personnes

J'ai coordonné dans une même équipe des opérateurs de procédé, de maintenance, de contrôle qualité et de logistique, planifié les activités et assuré la formation continue du personnel.

Logistique et traçabilité

J'ai géré matières premières et produit fini, contrôlé les stocks entre rupture et excédent et pu reconstituer chaque lot par des moyens manuels : origine, paramètres et destination.

Normalisation du fromage blanc spécial

J'ai relevé les quatre zones, de la réception du lait à l'emballage, avec chaque opération et son temps mesuré en usine : 180 minutes d'agitation, 15 d'analyse, 120 de mise au point.

Rapport d'exportation vers le Chili

J'ai comparé le Brésil, le Japon et le Chili par droits de douane et créneau de marché ; le Chili l'a emporté avec 6 % et un marché approvisionné presque uniquement en fromages blancs frais, et j'ai conclu avec la documentation douanière.

01

Le poste

Je suis entré chez Pasteurizadora Táchira en juillet 2021 et j'en suis reparti trois ans et un mois plus tard. C'est le poste le plus long de mon parcours et le seul en production pure : la responsabilité n'était ni analytique ni liée à un projet, mais opérationnelle et quotidienne. Si un équipement s'arrêtait, c'était pendant mon poste.

Le produit conditionne tout le reste. La matière première arrive avec une durée de vie déjà entamée, le processus doit s'exécuter dans une fenêtre de température et de temps précise, et le produit fini reste périssable après sa sortie. Une optimisation qui gagne du temps à une étape mais rompt la chaîne du froid à la suivante n'est pas une amélioration, c'est une perte de produit et un problème de sécurité alimentaire.
02

Production et maintenance préventive

J'étais responsable de l'exploitation, du paramétrage et de la maintenance préventive des équipements de pasteurisation. Paramétrer, c'est régler l'équipement sur les valeurs dont le produit de ce lot a besoin ; le binôme température et temps est le paramètre critique du procédé, et un échangeur qui n'atteint pas la consigne ou un capteur déréglé ne provoquent pas une panne visible mais un lot qui semble correct sans l'être.

J'ai mis en place des procédures qui ont réduit les temps d'arrêt de vingt pour cent. Ce chiffre n'est pas venu d'une intervention ponctuelle mais du fait d'avoir transformé en routine écrite ce qui dépendait auparavant de la présence de la personne qui savait le faire. Dans une usine agroalimentaire, un arrêt en cours de process oblige à écarter le produit en cours, exige un nettoyage et une désinfection avant la reprise et décale la planification des postes suivants ; l'objectif n'a donc jamais été de réagir plus vite mais d'organiser l'opération pour que cela n'arrive pas.

03

Supervision d'équipes

J'ai occupé le poste de superviseur de production de plusieurs départements, coordonnant des équipes pluridisciplinaires de plus de quinze personnes, planifiant les activités et assurant la formation continue du personnel. Pluridisciplinaire signifiait ici coordonner, sur le même poste, des opérateurs de process, de la maintenance, du contrôle qualité et de la logistique, chacun avec une priorité légitime et parfois incompatible avec celle des autres.

J'ai développé des améliorations qui ont augmenté la productivité de quinze pour cent, réduit les coûts et renforcé la culture d'amélioration continue, avec des évaluations périodiques par rapport aux objectifs de production. J'ai appliqué les pratiques ISO 9001 et les méthodologies Lean et 5S, qui dans une usine agroalimentaire ne sont pas des cadres abstraits : le 5S a un effet direct sur la sécurité alimentaire, car l'ordre et la propreté sont des conditions d'hygiène avant d'être une question d'esthétique industrielle.

04

Logistique et traçabilité

J'ai géré le flux des matières premières et des produits finis, contrôlé les niveaux de stocks et assuré une distribution qui a réduit les délais de livraison de vingt pour cent et amélioré la traçabilité. Contrôler les stocks sur un produit périssable, c'est maîtriser deux risques à la fois : la rupture, qui arrête la production, et l'excédent, qui se transforme en perte directe.

La traçabilité dans l'industrie agroalimentaire n'est pas facultative. Il faut pouvoir reconstituer, pour un lot donné, de quelle matière première il provient, quand il a été transformé, avec quels paramètres et vers où il a été distribué, et pouvoir le faire dès qu'on le demande. Ici, je l'ai résolu avec des moyens manuels, des années avant de construire un système qui le fasse seul.

05

Les études que l'usine m'a confiées

Être superviseur de production tout en terminant mes études de génie industriel m'a placé dans une position peu commune : j'avais le sens technique pour mener une étude et l'accès quotidien pour que les données soient réelles et non estimées. De là sont nés trois travaux entre 2022 et 2023, tous portant sur l'exploitation réelle de l'usine.

Il s'agissait de la normalisation du processus d'élaboration du fromage blanc spécial, d'un plan de planification de la production et d'un rapport de direction sur l'exportation du produit vers le Chili.

La normalisation du processus

Extrait du diagramme de flux normalisé
Extrait du diagramme normalisé, décembre 2022. À droite, la réception du lait avec son contrôle physico-chimique et la bifurcation en cas de non-conformité : si l'échantillon ne satisfait pas aux critères, le lait est écarté avant son entrée.Image retouchée pour la confidentialité du projet : les données opérationnelles ont été floutées ou retirées de façon délibérée.

La ligne du fromage blanc spécial avait été arrêtée et n'avait pas été mise à jour selon les normes ISO 9001 : à sa reprise, le processus n'existait pas à l'écrit dans les termes exigés par la norme. Sans procédure documentée, pas de standard ; sans standard, pas d'audit possible, et la qualité dépend de qui est de poste. On m'a demandé de le reconstruire et de le normaliser.

J'ai cartographié les quatre zones, réception du lait, formulation, réception du caillé et conditionnement, avec chaque opération, transport, inspection, attente et stockage identifié et son temps mesuré en usine : cent quatre-vingts minutes de brassage, quinze d'analyse physico-chimique, cent vingt de mise au point de la portionneuse. Mesurer un processus qu'on exécute tous les jours rend discutable ce qui semblait habituel, et de là sont sorties trois pistes d'amélioration : le gaspillage à la sortie des chambres froides de caillé, le réajustement de hauteur au moyen des lames de découpe de la portionneuse, et le goulot d'étranglement du laboratoire, qui conditionnait toute la séquence suivante.

Le rapport d'exportation vers le Chili

Étude du marché chilien
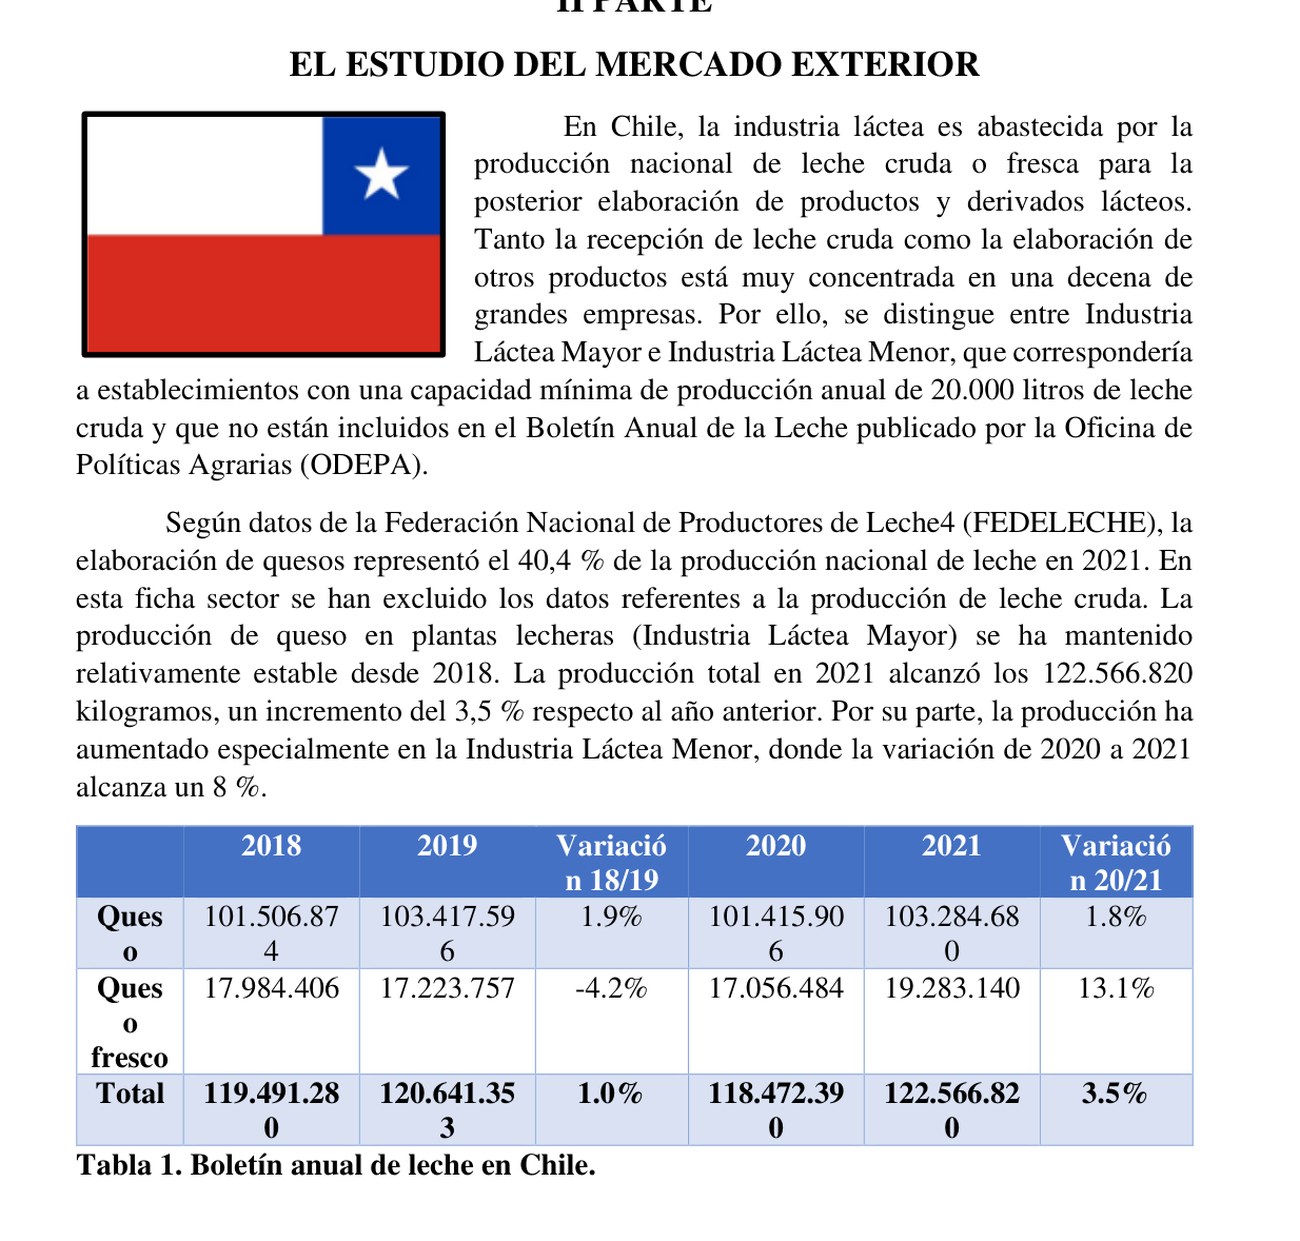
L'étude du marché chilien, avril 2023, avec l'évolution de la production nationale de fromage entre 2018 et 2021 selon le bulletin annuel d'ODEPA.Image retouchée pour la confidentialité du projet : les données opérationnelles ont été floutées ou retirées de façon délibérée.

Cette mission avait une raison économique concrète. Après la pandémie, la production avait chuté de plus de soixante pour cent, l'usine ne fonctionnait plus que sur un de ses quatre postes et la capacité inutilisée avoisinait soixante-quinze pour cent, si bien qu'exporter cessait d'être une ambition pour devenir un moyen de remplir une capacité déjà installée. J'ai présélectionné trois marchés et je les ai comparés par droit de douane et par créneau de marché : le Brésil à 10,73 %, le Japon à 38 % et le Chili à 6 %, ce dernier avec des réductions supplémentaires grâce à l'accord Chili-MERCOSUR ACE 35. Le Chili l'a emporté grâce au droit de douane le plus bas et à un marché approvisionné presque uniquement en fromages blancs frais, où un blanc semi-dur affiné entrait sans concurrence frontale.

J'ai documenté la taille du marché avec des données d'ODEPA et de FEDELECHE : la production chilienne de fromage a atteint 122,5 millions de kilos en 2021 et les fromages concentraient 47,83 % de la valeur des importations laitières, puis j'ai conclu par le volet opérationnel : barre de 2,8 kg emballée sous vide et thermorétractée, et la documentation douanière exigée, connaissement, manifeste de cargaison, facture commerciale, liste de colisage, certificat d'assurance et certificat d'origine.

06

La formation au sein de l'entreprise

Certificat d'opérateur technique intégral
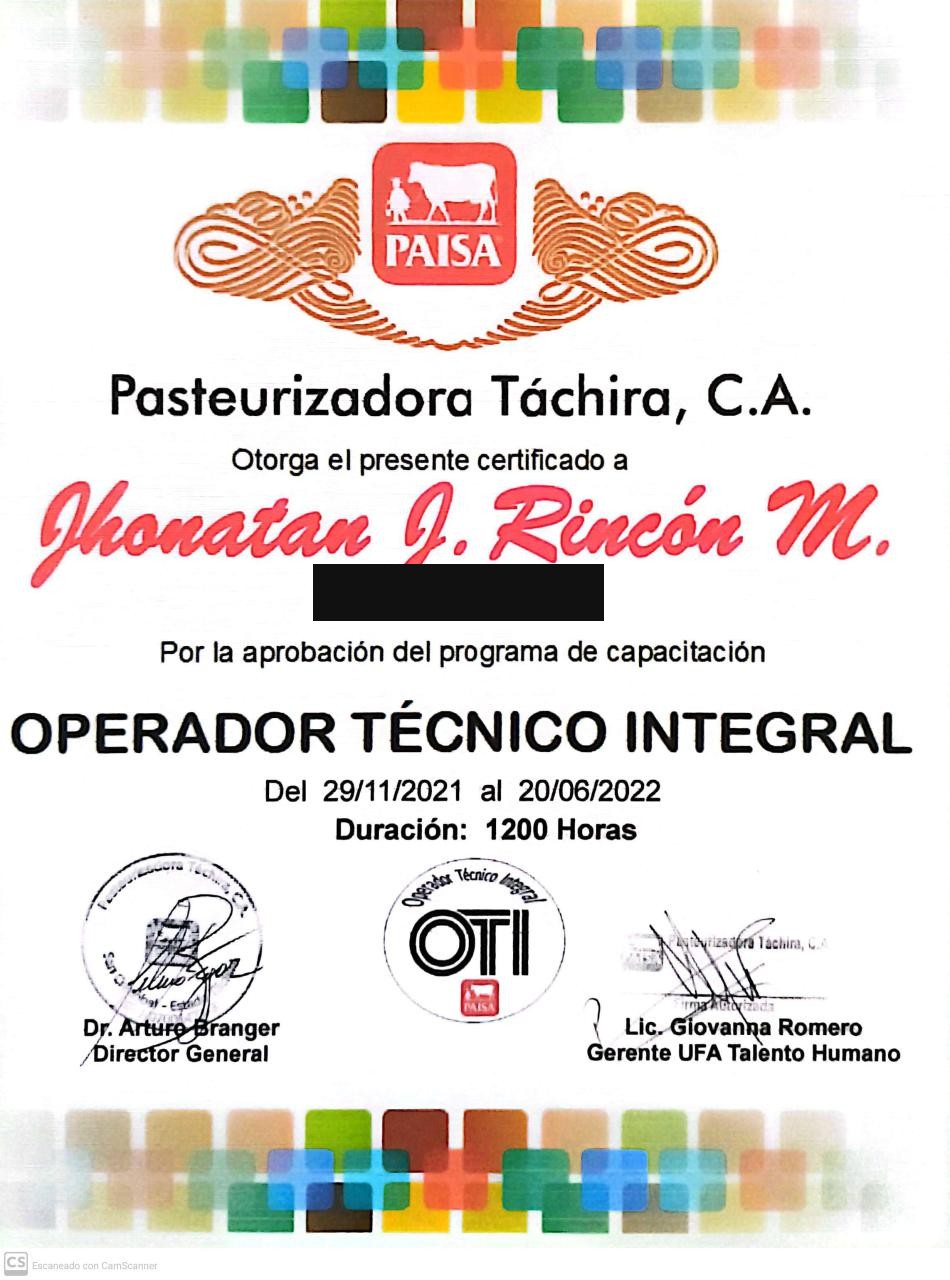
Le certificat d'opérateur technique intégral, 1 200 heures entre novembre 2021 et juin 2022.

En novembre 2021, j'ai achevé le programme d'opérateur technique intégral de Pasteurizadora Táchira : mille deux cents heures de formation intensive dans l'industrie agroalimentaire, centrées sur la gestion des processus de production et le contrôle qualité.

Mille deux cents heures équivalent à une trentaine de semaines à temps plein, effectuées tout en occupant le poste. Je le mentionne parce que cela explique d'où vient la connaissance du process que j'appliquais au quotidien et parce que c'est le type de qualification qui n'apparaît pas dans un CV si on ne le précise pas : ce n'est pas un cours, c'est une formation complète obtenue sur le lieu même où le travail s'exécute.

Résultats et impact

Résultat

−20 % de temps d'arrêt

Résultat des procédures de maintenance préventive, pas d'une intervention ponctuelle.

+15 % de productivité

Améliorations cumulées sur l'opération quotidienne, avec réduction des coûts et évaluations périodiques par rapport aux objectifs de production.

−20 % de délais de livraison

Avec une traçabilité complète : pour chaque lot, de quelle matière première il vient, quand il a été traité, avec quels paramètres et où il a été distribué.

Trois pistes d'amélioration identifiées

Du procédé normalisé sont ressortis le gaspillage dans les caves à caillé, le réglage des lames de la portionneuse et le goulot d'étranglement du laboratoire.

Stack

ISO 9001Lean5SMaintenance préventiveLeadership

Compétences du poste

Domaine

Gestion des stocks

Cadres et méthodes

Lean manufacturingExcellence opérationnelleEncadrement d’équipeOptimisation des processus5SISO 9001