Saltar al contenido
Volver a experiencia

Ficha de puesto

Supervisor de Producción

Pasteurizadora Táchira (PAISA) · San Cristóbal, Táchira, Venezuela

Tres años y un mes en producción pura dentro de la industria alimentaria, bajo normas de calidad y seguridad exigentes. Fui responsable de la explotación, la configuración y el mantenimiento preventivo de los equipos de pasteurización, supervisé equipos multidisciplinares de más de quince personas en varios departamentos y gestioné el flujo de materias primas y de producto terminado.

Los resultados que defiendo de este puesto son un veinte por ciento menos de tiempos de parada, un quince por ciento más de productividad y un veinte por ciento menos de plazo de entrega, con trazabilidad completa. La planta me encargó además tres estudios sobre su propia operación y me formó durante mil doscientas horas como Operador Técnico Integral.

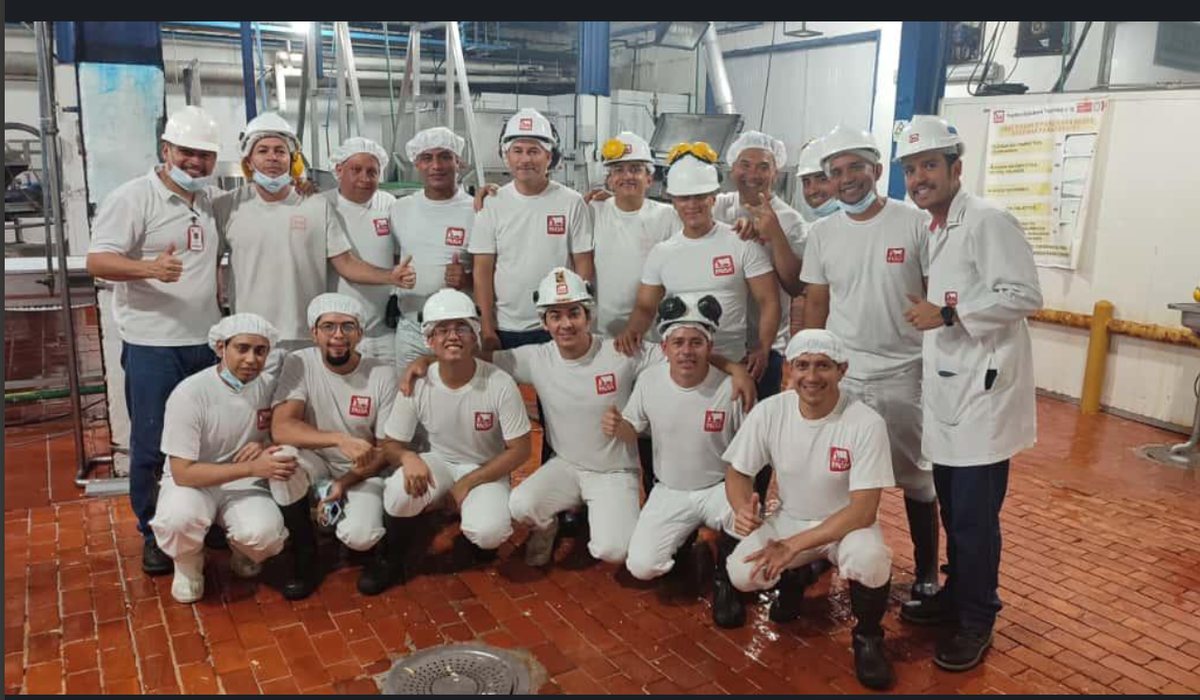
Equipo de producción en planta
Pasteurizadora Táchira (PAISA)

jul 2021 — jul 2024

ISO 9001Lean · 5SMantenimiento preventivoLiderazgo

  • Operaciones
  • Personas
  • Supply chain
3 añosEn el puestoJulio de 2021 a julio de 2024
−20 %Tiempos de paradaProcedimientos de mantenimiento preventivo
+15 %ProductividadMejoras acumuladas sobre la operación diaria
1.200 hFormación certificadaOperador Técnico Integral, dentro de la empresa

Mi responsabilidad

Explotación, configuración y mantenimiento preventivo de los equipos de pasteurización; supervisión de equipos multidisciplinares de más de quince personas en varios departamentos; flujo de materias primas y producto terminado.

Resultado

−20 % en tiempos de parada, +15 % en productividad y −20 % en plazos de entrega, con trazabilidad completa.

El reto

  • Producto perecedero: materia prima con la vida útil corriendo y proceso acotado por temperatura y tiempo
  • Tareas críticas que dependían de que estuviera presente la persona que sabía hacerlas
  • La línea del queso blanco especial estaba descontinuada y sin proceso escrito según ISO 9001
  • Tras la pandemia la producción había caído más de un 60 % y la capacidad ociosa rondaba el 75 %

Cómo lo abordé

  1. Formación como Operador Técnico IntegralCursé las 1.200 horas del programa interno mientras ocupaba el puesto, centradas en gestión de procesos de producción y control de calidad.
  2. Procedimientos de mantenimiento preventivoConvertí en rutina escrita lo que antes dependía de la persona que sabía hacerlo, para organizar la operación de modo que la parada no ocurriera.
  3. Supervisión con ISO 9001, Lean y 5SCoordiné por turno a proceso, mantenimiento, calidad y logística, con evaluaciones periódicas frente a los objetivos de producción.
  4. Flujo de materiales y trazabilidadControlé existencias de producto perecedero entre rotura y exceso y mantuve con medios manuales la trazabilidad de cada lote.
  5. Estudios sobre la operación realEntre 2022 y 2023 levanté tres trabajos con datos medidos en planta: normalización del queso blanco, planificación de la producción y exportación a Chile.

Vista del sistema

Extracto del diagrama de flujo normalizado
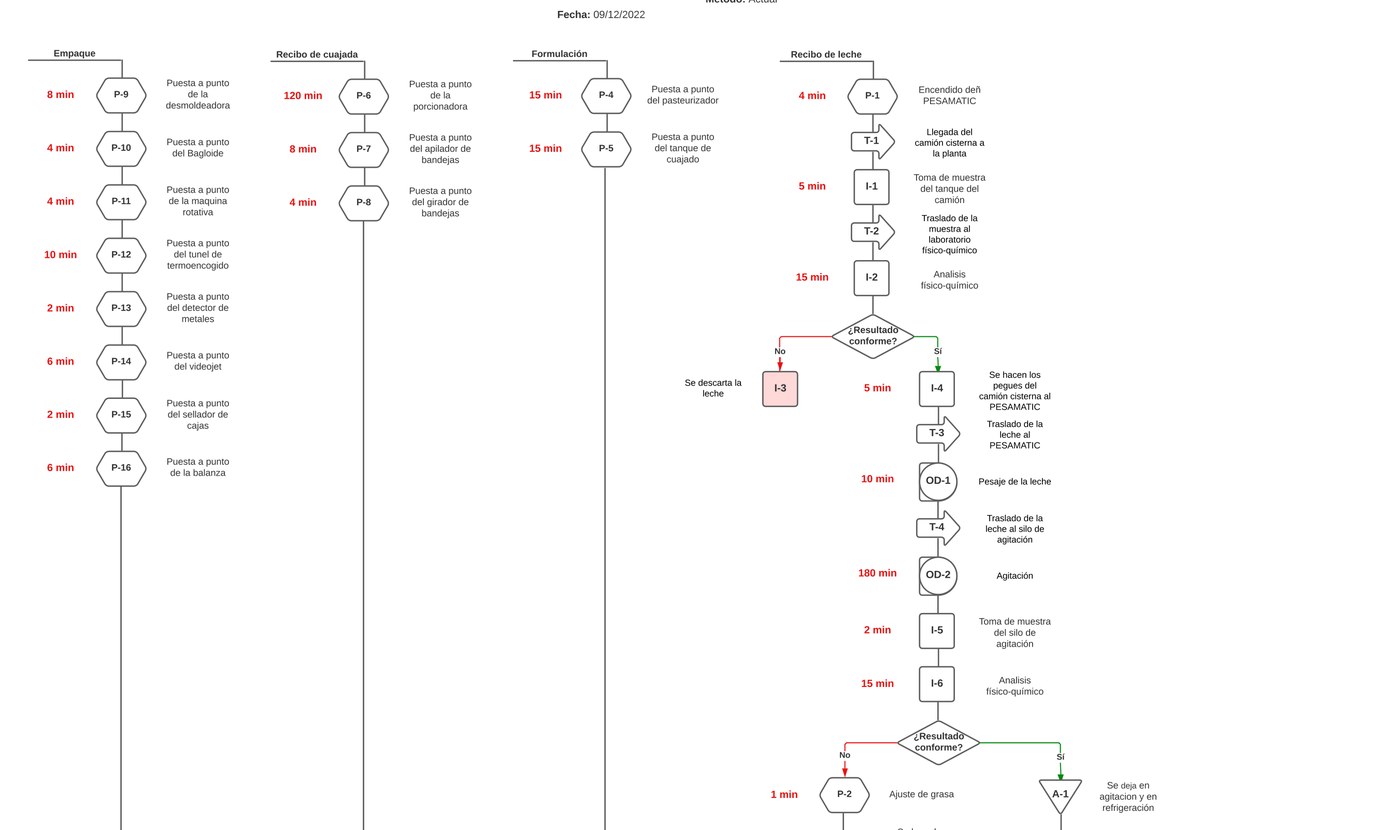
Extracto del diagrama normalizado, diciembre de 2022. A la derecha, la recepción de leche con su control fisicoquímico y la bifurcación por no conformidad: si la muestra no cumple, la leche se descarta antes de entrar.Imagen tratada por confidencialidad del proyecto: los datos operativos han sido difuminados o retirados de forma deliberada.

Bloques de trabajo

Equipos de pasteurización

Configuré cada equipo en los parámetros del lote: el binomio temperatura y tiempo es el parámetro crítico, y un sensor descalibrado produce un lote que parece correcto y no lo es.

Mantenimiento preventivo

Implanté procedimientos escritos que redujeron los tiempos de parada un 20 %; una parada a mitad de proceso obliga a descartar el producto en curso y desinfectar antes de reanudar.

Supervisión de más de quince personas

Coordiné en el mismo turno a operarios de proceso, mantenimiento, control de calidad y logística, planifiqué las actividades y aseguré la formación continua del personal.

Logística y trazabilidad

Gestioné materias primas y producto terminado, controlé existencias entre rotura y exceso y pude reconstruir cada lote con medios manuales: origen, parámetros y destino.

Normalización del queso blanco especial

Levanté las cuatro áreas, de la recepción de leche al empaque, con cada operación y su tiempo medido en planta: 180 minutos de agitación, 15 de análisis, 120 de puesta a punto.

Informe de exportación a Chile

Comparé Brasil, Japón y Chile por arancel y hueco de mercado; Chile ganó con el 6 % y un mercado abastecido casi solo con quesos blancos frescos, y cerré con la documentación de aduana.

01

El puesto

Entré en Pasteurizadora Táchira en julio de 2021 y salí tres años y un mes después. Es el puesto más largo de mi trayectoria y el único de producción pura: la responsabilidad no era analítica ni de proyecto sino operativa y diaria. Si un equipo se detenía, se detenía en mi turno.

El producto condiciona todo lo demás. La materia prima entra con una vida útil que ya está corriendo, el proceso tiene que ejecutarse dentro de una ventana de temperatura y tiempo, y el producto terminado sigue siendo perecedero después de salir. Una optimización que gana tiempo en una etapa pero rompe la cadena de frío en la siguiente no es una mejora, es una pérdida de producto y un problema de seguridad alimentaria.
02

Producción y mantenimiento preventivo

Fui responsable de la explotación, la configuración y el mantenimiento preventivo de los equipos de pasteurización. Configurar es dejar el equipo en los parámetros que el producto de ese lote necesita; el binomio temperatura y tiempo es el parámetro crítico del proceso, y un intercambiador que no alcanza la consigna o un sensor descalibrado no producen una avería visible sino un lote que parece correcto y no lo es.

Implanté procedimientos que redujeron los tiempos de parada en un veinte por ciento. La cifra no vino de una intervención puntual sino de convertir en rutina escrita lo que antes dependía de que estuviera presente la persona que sabía hacerlo. En una planta alimentaria una parada a mitad de proceso obliga a descartar el producto en curso, exige limpieza y desinfección antes de reanudar y desplaza la programación de los turnos siguientes, así que el objetivo nunca fue reaccionar más rápido sino organizar la operación para que no ocurriera.

03

Supervisión de equipos

Ocupé el puesto de Supervisor de Producción de varios departamentos, coordinando equipos multidisciplinares de más de quince personas, planificando las actividades y asegurando la formación continua del personal. Multidisciplinar aquí significaba coordinar en el mismo turno a operarios de proceso, mantenimiento, control de calidad y logística, cada uno con una prioridad legítima y a veces incompatible con la del resto.

Desarrollé mejoras que aumentaron la productividad en un quince por ciento, redujeron costes y reforzaron la cultura de mejora continua, con evaluaciones periódicas frente a los objetivos de producción. Apliqué prácticas ISO 9001 y las metodologías Lean y 5S, que en una planta alimentaria no son marcos abstractos: 5S tiene efecto directo sobre la seguridad alimentaria, porque el orden y la limpieza son condiciones de higiene antes que estética industrial.

04

Logística y trazabilidad

Gestioné el flujo de materias primas y de producto terminado, controlé los niveles de existencias y aseguré una distribución que redujo los plazos de entrega en un veinte por ciento y mejoró la trazabilidad. Controlar existencias en producto perecedero es mantener dos riesgos a la vez bajo control: la rotura, que detiene la producción, y el exceso, que se convierte en pérdida directa.

La trazabilidad en industria alimentaria no es opcional. Hay que poder reconstruir, para un lote concreto, de qué materia prima salió, cuándo se procesó, con qué parámetros y a dónde se distribuyó, y hay que poder hacerlo cuando alguien lo pregunta. Aquí lo resolví con medios manuales, años antes de construir un sistema que lo hiciera solo.

05

Los estudios que me encargó la planta

Ser supervisor de producción y estar terminando Ingeniería Industrial al mismo tiempo me puso en una posición poco común: tenía el criterio técnico para levantar un estudio y el acceso diario para que los datos fueran reales y no estimados. De ahí salieron tres trabajos entre 2022 y 2023, todos sobre la operación real de la planta.

Fueron la normalización del proceso de elaboración del queso blanco especial, un plan de planificación de la producción y un informe gerencial de exportación del producto a Chile.

La normalización del proceso

Extracto del diagrama de flujo normalizado
Extracto del diagrama normalizado, diciembre de 2022. A la derecha, la recepción de leche con su control fisicoquímico y la bifurcación por no conformidad: si la muestra no cumple, la leche se descarta antes de entrar.Imagen tratada por confidencialidad del proyecto: los datos operativos han sido difuminados o retirados de forma deliberada.

La línea del queso blanco especial estaba descontinuada y no se había actualizado a los estándares de la ISO 9001: al retomarla, el proceso no existía escrito en los términos que la norma exige. Sin procedimiento documentado no hay estándar, sin estándar no hay auditoría posible y la calidad depende de quién esté en el turno. Me pidieron reconstruirlo y dejarlo normalizado.

Levanté las cuatro áreas, recepción de leche, formulación, recibo de cuajada y empaque, con cada operación, transporte, inspección, demora y almacenamiento identificado y con su tiempo medido en planta: ciento ochenta minutos de agitación, quince de análisis fisicoquímico, ciento veinte de puesta a punto de la porcionadora. Medir un proceso que ejecutas todos los días convierte lo habitual en discutible, y de ahí salieron tres líneas de mejora: el desperdicio en la salida de las cavas de cuajada, el reajuste de altura mediante las cuchillas de descarga de la porcionadora, y el cuello de botella del laboratorio, que condicionaba toda la secuencia siguiente.

El informe de exportación a Chile

Estudio del mercado chileno
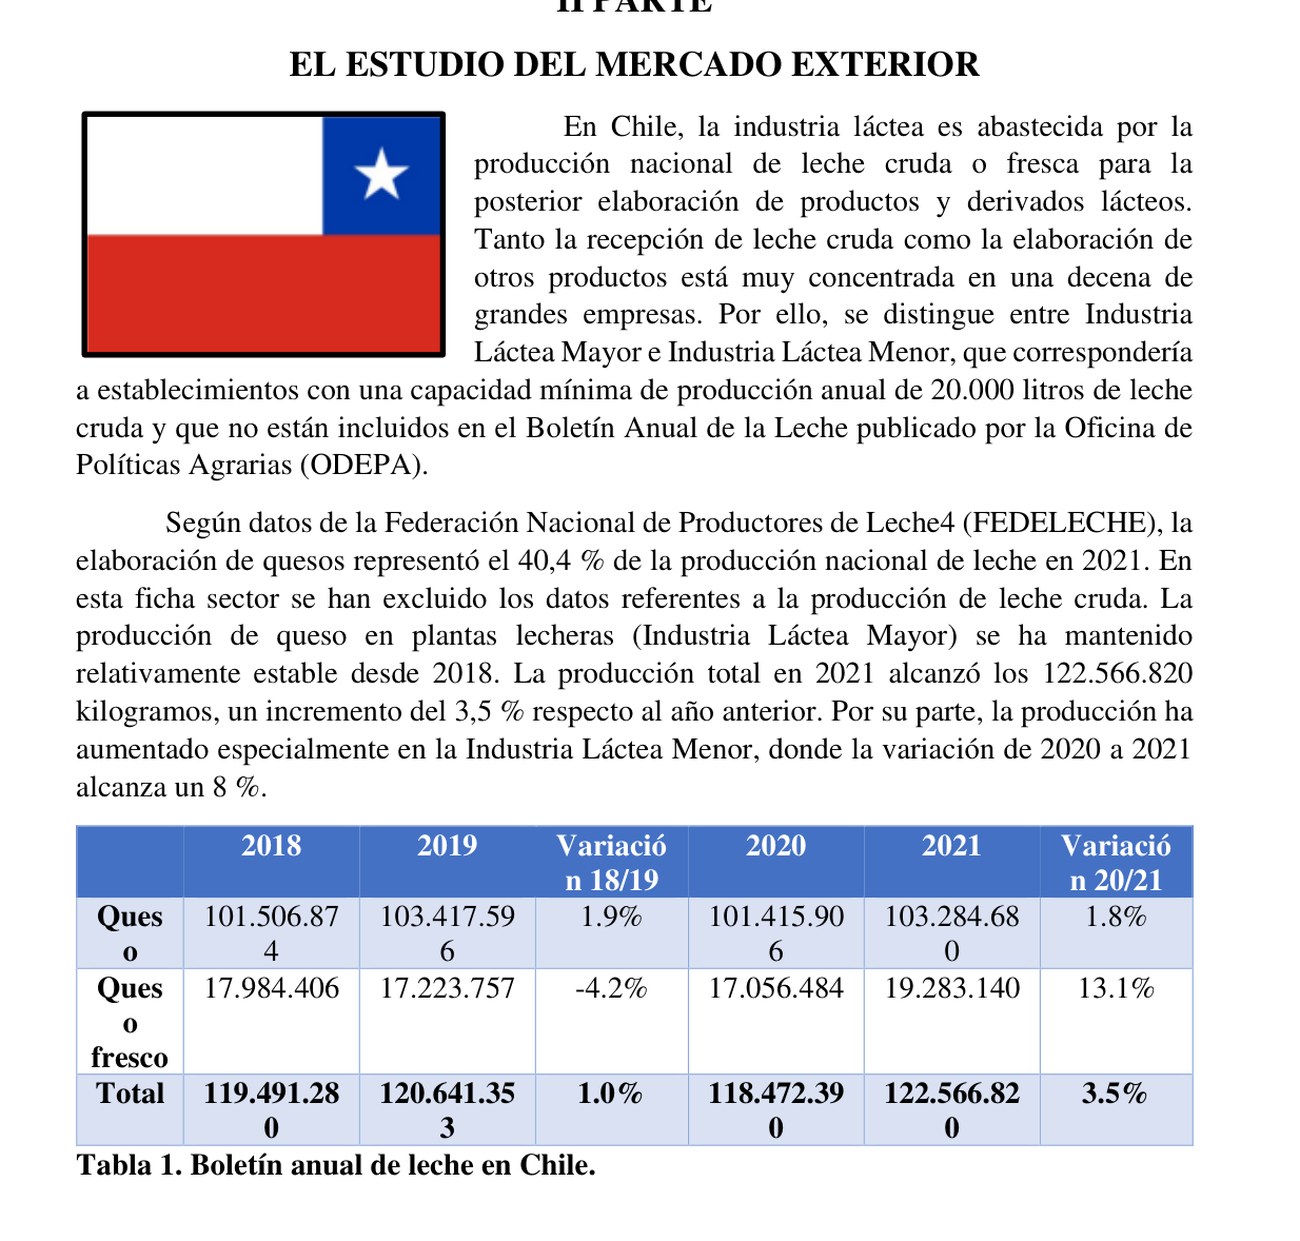
El estudio del mercado chileno, abril de 2023, con la evolución de la producción nacional de queso entre 2018 y 2021 según el boletín anual de ODEPA.Imagen tratada por confidencialidad del proyecto: los datos operativos han sido difuminados o retirados de forma deliberada.

El encargo tenía una razón económica concreta. Tras la pandemia la producción había caído más de un sesenta por ciento, la planta trabajaba uno de sus cuatro turnos y la capacidad ociosa rondaba el setenta y cinco por ciento, de modo que exportar dejaba de ser una ambición para convertirse en una forma de llenar capacidad ya instalada. Preseleccioné tres mercados y los comparé por arancel y por hueco de mercado: Brasil al 10,73 %, Japón al 38 % y Chile al 6 %, este último con rebajas adicionales por el acuerdo Chile y MERCOSUR ACE 35. Chile ganó por el arancel más bajo y por un mercado abastecido casi solo con quesos blancos frescos, donde un blanco semiduro madurado entraba sin competir de frente.

Documenté el tamaño del mercado con datos de ODEPA y FEDELECHE, la producción chilena de queso alcanzó 122,5 millones de kilos en 2021 y los quesos concentraban el 47,83 % del valor de las importaciones lácteas, y cerré con la parte operativa: barra de 2,8 kg envasada al vacío y termoencogida, y la documentación de aduana exigida, conocimiento de embarque, manifiesto de carga, factura comercial, lista de empaque, certificado de seguro y certificado de origen.

06

La formación dentro de la empresa

Certificado de Operador Técnico Integral
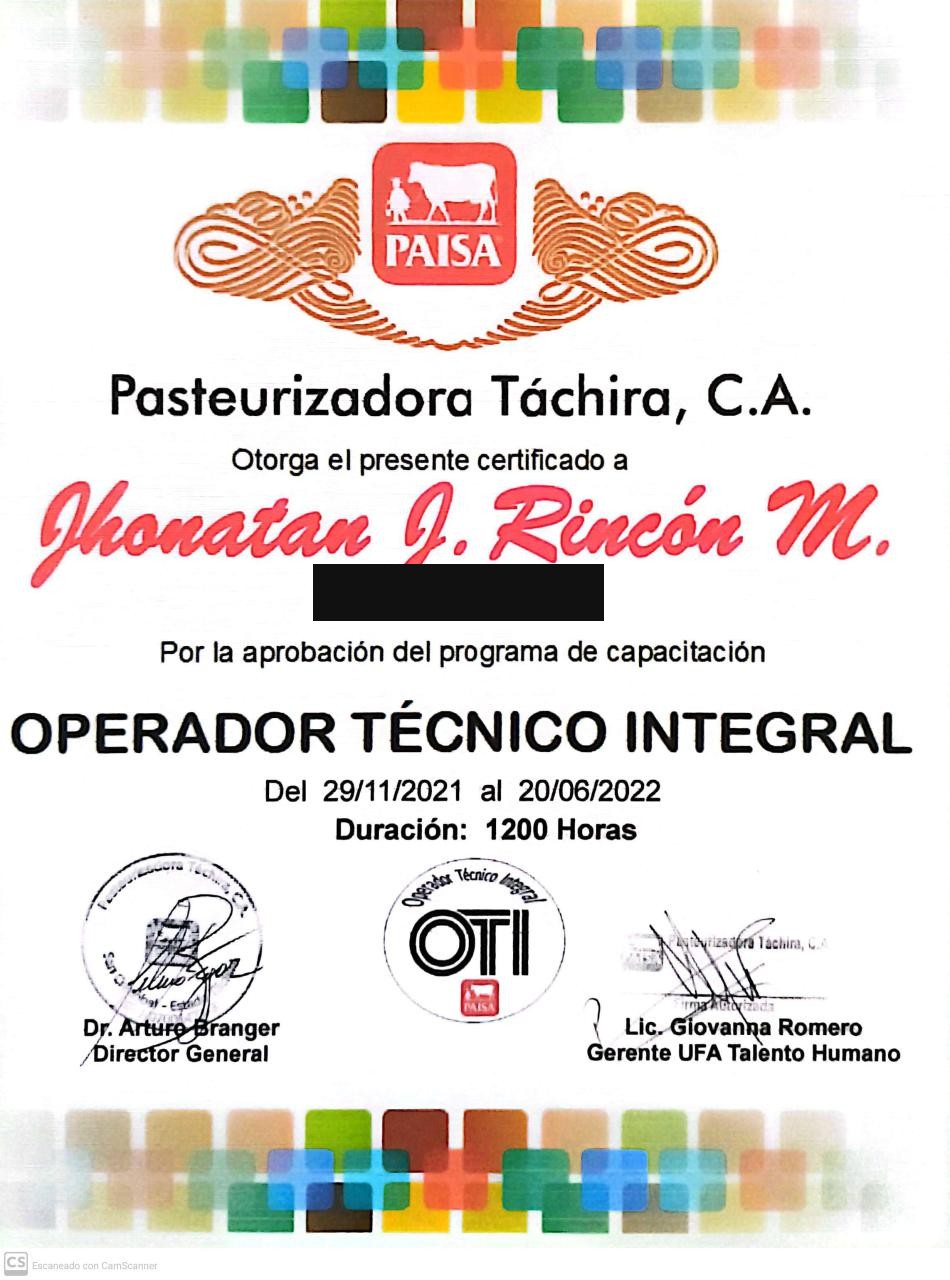
El certificado de Operador Técnico Integral, 1.200 horas entre noviembre de 2021 y junio de 2022.

En noviembre de 2021 completé el programa de Operador Técnico Integral de Pasteurizadora Táchira: mil doscientas horas de formación intensiva en industria agroalimentaria, centradas en la gestión de los procesos de producción y el control de calidad.

Mil doscientas horas equivalen a unas treinta semanas a jornada completa, hechas mientras ocupaba el puesto. Lo menciono porque explica de dónde sale el conocimiento de proceso que aplicaba a diario y porque es el tipo de cualificación que no aparece en un currículo si no se cuenta: no es un curso, es una formación completa obtenida en el sitio donde se ejecuta el trabajo.

Resultados e impacto

Resultado

−20 % en tiempos de parada

Resultado de los procedimientos de mantenimiento preventivo, no de una intervención puntual.

+15 % de productividad

Mejoras acumuladas sobre la operación diaria, con reducción de costes y evaluaciones periódicas frente a los objetivos de producción.

−20 % en plazos de entrega

Con trazabilidad completa: para cada lote, de qué materia prima salió, cuándo se procesó, con qué parámetros y a dónde se distribuyó.

Tres líneas de mejora identificadas

Del proceso normalizado salieron el desperdicio en las cavas de cuajada, el reajuste de las cuchillas de la porcionadora y el cuello de botella del laboratorio.

Stack

ISO 9001Lean5SMantenimiento preventivoLiderazgo

Competencias del puesto

Dominio

Gestión de inventarios

Marcos y métodos

Lean manufacturingExcelencia operativaDirección de equiposOptimización de procesos5SISO 9001