Aller au contenu
Retour à l'expérience

Fiche de poste

Industrie 4.0 · AMOA · Product Owner

Saint-Gobain Glass France · usine de Chantereine · Thourotte, Oise

Pendant vingt-cinq semaines, j'ai travaillé dans l'atelier COMPO de l'usine de Chantereine, dans le périmètre de la transformation numérique et de l'Industrie 4.0, sous la supervision du coordinateur de projets 4.0. Ma mission a combiné l'analyse des processus industriels, l'AMOA, le Product Ownership, la modélisation fonctionnelle, le développement sur une plateforme Ignition SCADA, la structuration des données, la gestion des utilisateurs, la validation en conditions réelles d'usine, la documentation technique, la formation et l'accompagnement du changement.

Le projet est parti d'un besoin opérationnel, et non d'un cahier des charges figé, et ce même travail a fini par être soutenu selon deux perspectives académiques différentes : à Arts et Métiers sous l'angle du diagnostic et de la transformation du processus, et à l'UNET sous l'angle de l'ingénierie du système, de son architecture et des résultats obtenus. Cette double lecture résume assez bien ce qu'a été la mission : comprendre d'abord le processus physique, puis construire une représentation numérique capable de l'accompagner.

Usine de Chantereine, Thourotte
Saint-Gobain Glass France · usine de Chantereine

févr 2025 — juil 2025

Ignition SCADASQLOT/ITAMOA

  • Numérisation
  • Opérations
  • Personnes
25SemainesFévrier à juillet 2025, à temps plein en usine
2Mémoires soutenusSFE à l'ENSAM Cluny · TAP à l'UNET
8,5 / 9Évaluation du tuteurChef de ligne · catégorie « excellent »
9 / 9Note du TAPJury de l'UNET, décembre 2025

Ma responsabilité

Diagnostic de processus, exigences, architecture fonctionnelle, développement SCADA, modèle de données, profils utilisateurs, validation en usine, formation et documentation.

Résultat

Système déployé, 26 procédures opérationnelles, 2 manuels techniques et transfert aux utilisateurs.

Le défi

  • La logistique de l'atelier COMPO reposait sur trois classeurs Excel indépendants, mis à jour à la main une fois par jour
  • L'information existait mais elle était fragmentée : il n'y avait pas de séquence numérique unique du parcours de la matière
  • Préparer l'information pour les audits internes et externes exigeait de consolider les sources et de les vérifier manuellement
  • Je n'ai pas reçu de cahier des charges : acteurs, opérations, exceptions et règles métier restaient à définir

Comment je l'ai abordé

  1. Diagnostic en usineJ'ai consacré les cinq premières semaines à analyser les documents historiques, observer l'atelier et interroger opérateurs, responsables et informatique.
  2. Formalisation du fluxJ'ai défini quelle donnée naissait à chaque étape, qui la générait, qui devait la valider et quel événement permettait de passer à l'étape suivante.
  3. Modèle de données et profilsJ'ai structuré la base de données en huit domaines et l'interface en six profils utilisateur avant de considérer une seule fenêtre comme terminée.
  4. Développement itératif avec FDDJ'ai avancé par fonctionnalités validées avec les utilisateurs dans l'atelier en fonctionnement, pas dans un environnement isolé.
  5. Documentation et transfertJ'ai préparé 26 procédures illustrées et deux manuels techniques, et formé le personnel du service.

Vue du système

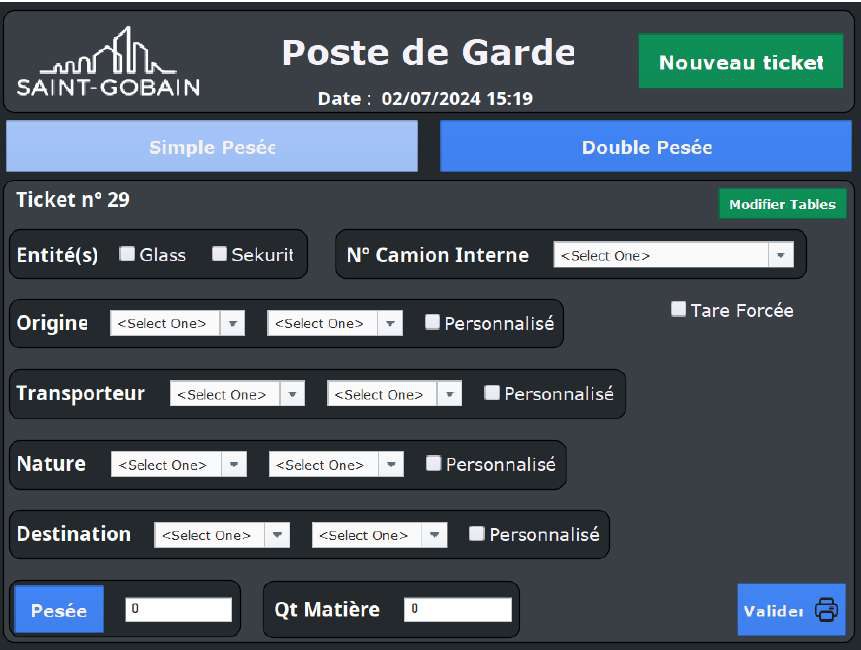
Fenêtre du poste de garde dans Ignition SCADA : enregistrement de la pesée des camions
Le poste de garde, première étape du parcours. Simple ou double pesée, entité, transporteur, nature du matériau et destination. Le poids n'est pas saisi manuellement : il est lu par l'automate de la bascule.Image retouchée pour la confidentialité du projet : les données opérationnelles ont été floutées ou retirées de façon délibérée.

Blocs de travail

Exigences depuis l'atelier

J'ai construit la définition fonctionnelle à partir du fonctionnement réel : chaque besoin exprimé est devenu une fonction vérifiable, avec l'origine, le responsable et l'usage de chaque donnée.

Du flux physique aux états

J'ai converti le parcours de la matière (arrivée, enregistrement, pesée, contrôle, silo, production, expédition) en états avec des transitions définies, au lieu de formulaires isolés.

Modèle de données en huit domaines

J'ai conçu la base de données pour deux fins : l'opérationnel, savoir ce qui se passe à l'instant, et l'historique, reconstruire ensuite le parcours pour la traçabilité et l'audit.

Développement sur Ignition SCADA

J'ai développé les fenêtres filtrées par six profils, avec une logique d'alarmes pour les exceptions : information incomplète, résultats en attente, validations qui dépendent d'un autre profil.

Cohérence OT/IT

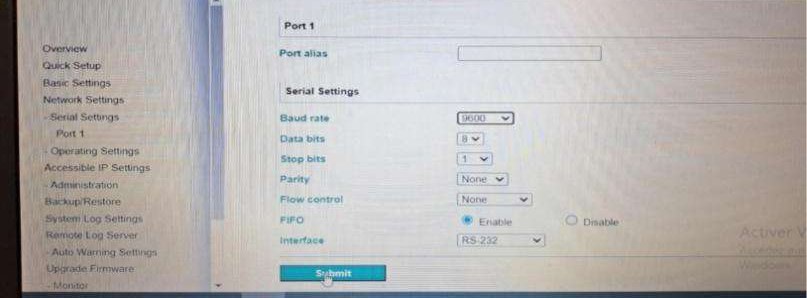
J'ai maintenu alignés interface, logique, données et opération physique ; le poids de la bascule est lu par l'automate via un convertisseur série-Ethernet, sans saisie manuelle.

Product Owner et comités

J'ai assumé le périmètre fonctionnel, décidé ce qu'il ne fallait pas développer et préparé les comités de pilotage en séparant le détail technique du détail utile pour décider.

01

La mission

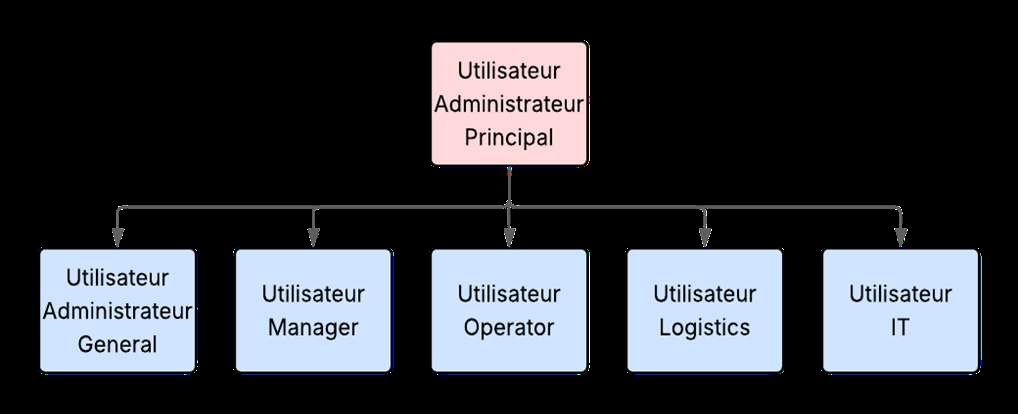
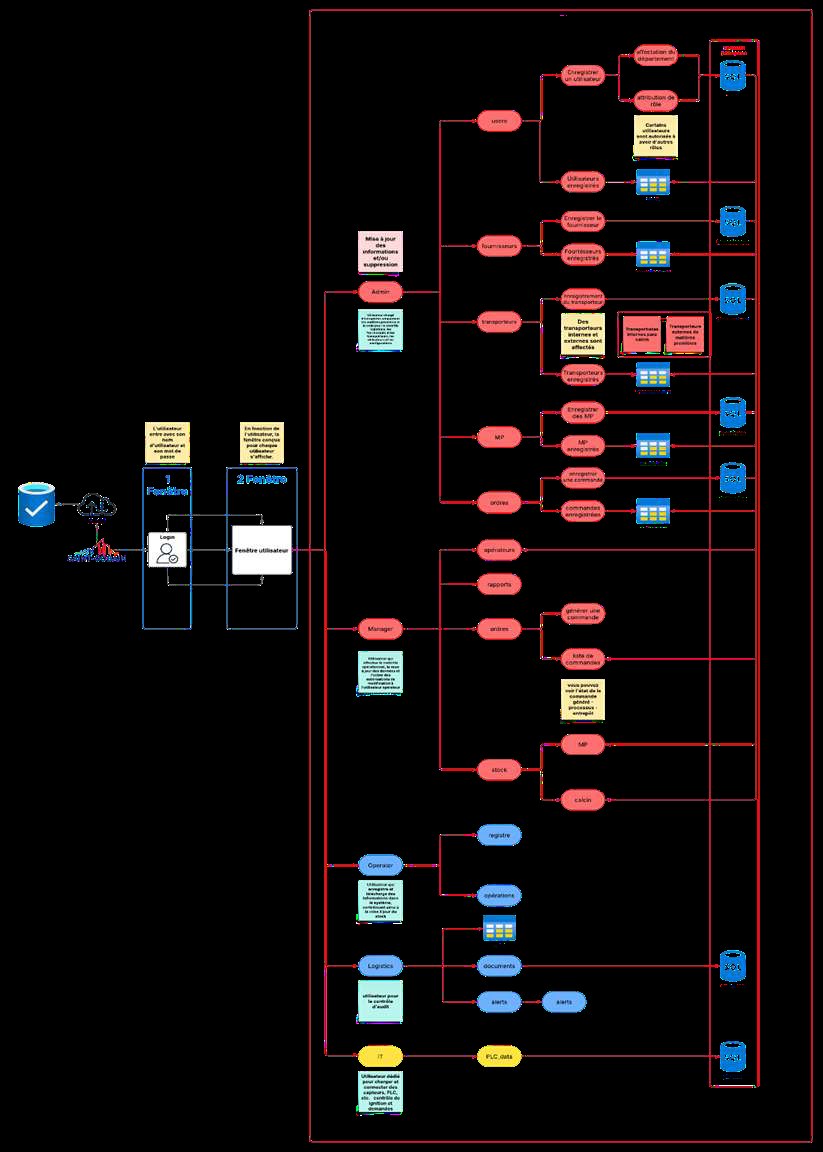
Schéma de flux d'information entre les utilisateurs proposé pour la conception dans Ignition
Le schéma de flux d'information entre utilisateurs que j'ai présenté comme proposition de conception. C'est de là qu'est née la structure fonctionnelle de l'application.Image retouchée pour la confidentialité du projet : les données opérationnelles ont été floutées ou retirées de façon délibérée.

J'ai rejoint l'équipe en tant qu'assistant à la direction de projet, AMOA au sein de l'organisation de Saint-Gobain, dans l'équipe chargée de la transformation digitale de l'usine, sous la responsabilité du coordinateur de projets 4.0. La mission consistait à développer un outil de gestion pour l'un des ateliers de fabrication et de transformation de verre plat, avec un périmètre incluant le recueil des besoins, la formalisation fonctionnelle, l'analyse et la modélisation, le développement d'un outil de restitution, la formation, l'accompagnement des utilisateurs, la collecte de feedback et des itérations successives. La formulation initiale pouvait laisser penser à un projet principalement informatique, mais dans la pratique le travail a commencé bien avant le code : je n'ai pas reçu de cahier des charges décrivant à l'avance chaque acteur, chaque opération, chaque exception et chaque règle métier, et une partie centrale de ma responsabilité a précisément consisté à construire cette définition à partir du fonctionnement réel de l'atelier.

Pour cela, j'ai dû observer le processus directement en usine, examiner la documentation existante, échanger avec les opérateurs, les responsables de production et le personnel informatique, identifier les points où l'information était générée et comprendre quelles décisions en dépendaient. Mon travail se situait entre deux langages : d'un côté celui de la production, réapprovisionnements, camions, pesées, matières premières, calcin, contrôles, silos, mouvements, validations, production, expéditions et incidents ; de l'autre celui du système, entités, états, règles fonctionnelles, profils utilisateurs, permissions, validations, événements, interfaces, persistance des données et traçabilité. La difficulté n'était pas de traduire des mots d'un domaine à l'autre, mais de faire en sorte que les deux décrivent exactement le même processus : chaque besoin exprimé par l'atelier devait se transformer en une fonction vérifiable, chaque écran répondre à une étape précise, chaque donnée avoir une origine, un responsable et un usage, et chaque transition correspondre à quelque chose qui se produisait réellement dans l'opération. Ce travail de formalisation a été la base du projet.
02

Un semestre, deux mémoires, deux domaines

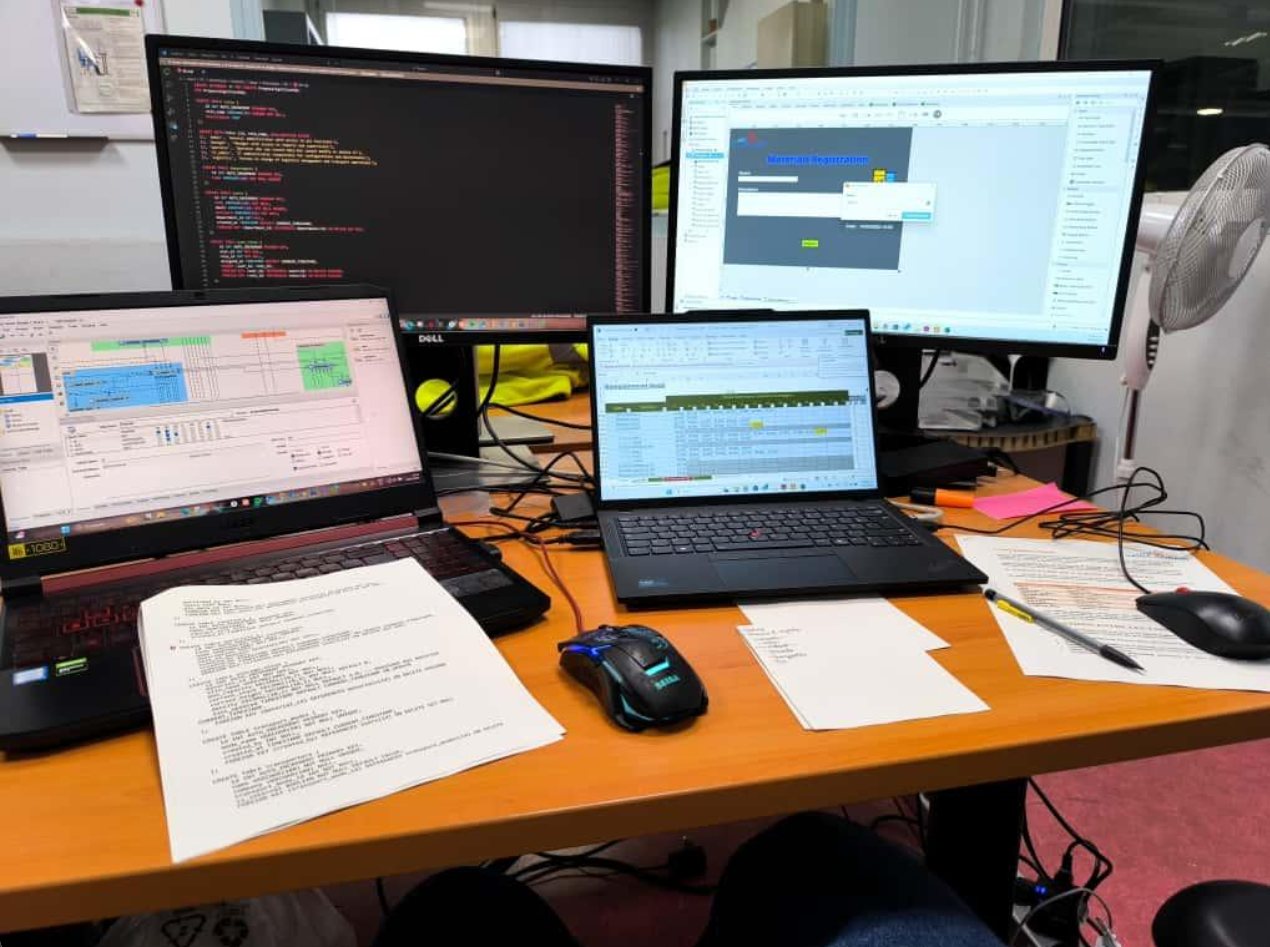
Poste de travail en usine avec le modèle de données, le code et la fenêtre de saisie
Le poste pendant le développement. À gauche le modèle de données, au fond le code, à droite la fenêtre de saisie des matériaux dans Ignition. Sur la table, les procédures en brouillon.

Le même projet industriel s'est retrouvé transformé en deux travaux académiques différents, parce que chaque établissement évaluait une dimension distincte de l'expérience. Devant Arts et Métiers, j'ai présenté le SFE, « Optimisation des Processus Logistiques et Industriels par Digitalisation SCADA » : 69 pages centrées principalement sur le diagnostic, la transformation du processus et le transfert vers les utilisateurs, avec le contexte industriel, l'état de l'art, la méthodologie, les résultats obtenus et vingt-trois annexes de procédures, encadré par un professeur de l'école et par mon tuteur d'entreprise. Devant l'UNET, j'ai présenté le TAP, « Optimización de procesos industriales y logísticos mediante transformación digital, automatización inteligente e integración de sistemas SCADA », où l'approche s'est déplacée vers l'ingénierie du système, son architecture, son fonctionnement et les changements qui pouvaient être démontrés de façon mesurable.

Ce n'étaient pas deux versions traduites d'un même document. J'ai dû réanalyser mon propre travail depuis deux cadres différents : devant Arts et Métiers, je devais expliquer comment j'avais diagnostiqué un processus industriel, comment j'en avais structuré la transformation et comment j'avais préparé le transfert de la solution vers les utilisateurs ; devant l'UNET, je devais approfondir comment le système était construit, comment ses composants étaient liés entre eux et ce que les résultats obtenus permettaient de démontrer. Travailler de cette manière m'a obligé à séparer trois niveaux qui, dans un projet industriel, sont généralement en permanence liés entre eux : le processus décrit comment fonctionne l'opération physique, le système décrit comment cette opération est représentée, contrôlée et documentée numériquement, et la performance permet d'évaluer si la transformation a produit un résultat observable. Apprendre à me déplacer entre ces trois niveaux a été l'une des parties les plus utiles de l'expérience, car c'est exactement le changement de perspective qui apparaît ensuite entre production, informatique, direction de projet et comités de pilotage.

03

L'environnement industriel

Chantereine, à Thourotte, est l'une des trois usines industrielles de Saint-Gobain Glass en France. Mon projet s'est déroulé principalement à COMPO, l'atelier chargé de réceptionner, contrôler et doser les matières premières et le calcin utilisés ensuite dans la fabrication du verre flotté, et comprendre la place de cet atelier dans le processus était nécessaire avant de concevoir le moindre outil.

COMPO se situe en amont du four et sa fonction ne consiste pas uniquement à stocker des matériaux : il fait partie de la préparation de la composition qui alimente le processus de fusion et participe donc à une chaîne industrielle continue, où la régularité de l'approvisionnement, la qualité des matières premières, l'identification des matériaux et la traçabilité ont des conséquences opérationnelles directes.

La composition comme entrée de procédé

Dans la fabrication du verre float, le processus commence par la préparation du batch, c'est-à-dire le mélange dosé de matières premières qui sera ensuite fondu. De manière générale, ce type de composition peut inclure sable siliceux, carbonate de sodium, calcaire, dolomite, d'autres correcteurs minéraux et calcin, selon la formulation requise par le produit. D'un point de vue process, il ne suffit pas de connaître le volume total disponible de chaque matière première : le dosage doit rester conforme à la formulation établie et le mélange doit arriver au processus de fusion avec un niveau d'homogénéité suffisant. Les différences de granulométrie, de densité et de comportement des matériaux pendant le transport, la pesée et le mélange obligent à contrôler la préparation selon une logique différente de celle d'un entrepôt classique. La composition est une entrée de procédé.

Le calcin a en outre une fonction particulière. Comme il s'agit de verre déjà fondu auparavant, sa réincorporation permet de remplacer une partie des matières premières vierges et de réduire l'énergie nécessaire pour obtenir de nouveau une masse vitreuse, ce qui fait que sa gestion revêt à la fois une dimension de qualité, de traçabilité, de production et d'efficacité des ressources.

Une chaîne continue

Après la préparation, la composition alimente le four de fusion. Dans un processus float, le verre est porté à des températures de l'ordre de 1 500 °C avant de continuer vers le bain d'étain, où la masse fondue s'étale en formant un ruban continu, puis traverse la recuisson contrôlée et les étapes d'inspection, de découpe, de stockage et d'expédition. La caractéristique fondamentale pour mon projet était la continuité de cette chaîne : une ligne float ne fonctionne pas selon une logique classique de démarrage en début de poste et d'arrêt en fin de journée, mais elle est conçue pour fonctionner en continu durant de longues campagnes industrielles.

Cela modifie la façon de concevoir les outils connectés à cette opération. Quand je suis arrivé à COMPO, je ne digitalisais pas une activité administrative isolée, mais je travaillais sur la gestion de l'information d'un atelier situé au début d'une chaîne de production continue. Le périmètre général du poste couvrait les différents ateliers de l'usine et ma responsabilité principale s'est concentrée sur COMPO. Je suis arrivé le 3 février 2025 et j'ai terminé la mission le 31 juillet.

04

Ma responsabilité en tant que Product Owner

En plus des responsabilités d'AMOA, j'ai assumé le rôle de Product Owner de la solution. L'offre établissait explicitement cette responsabilité, ainsi que le développement, la planification et la mise en place d'un reporting régulier.

Pour moi, le Product Ownership a signifié assumer la responsabilité du périmètre fonctionnel : je devais déterminer ce que l'outil devait résoudre, structurer ses fonctionnalités, établir des priorités, coordonner les besoins provenant de différents interlocuteurs et maintenir une vision suffisamment globale pour éviter que l'application ne devienne une accumulation d'écrans indépendants.

Décider ce qu'il ne fallait pas développer

À mesure qu'un utilisateur commence à voir une solution fonctionner, de nouvelles idées, besoins et demandes apparaissent. Certains répondent à des problèmes réels, d'autres sont des variantes de quelque chose qui existe déjà ; certains ne concernent qu'un seul profil et d'autres modifient l'ensemble du flux.

Avant d'ajouter une fonction, je devais comprendre quel problème opérationnel elle résolvait, quel utilisateur en avait besoin, quelle information elle utilisait et quelles conséquences elle avait sur les étapes suivantes.

Interlocuteurs et niveaux de communication

Mes clients étaient internes : les responsables des ateliers de l'usine. Dans le travail quotidien, je collaborais principalement avec des experts techniques, des opérateurs, des responsables de production et le service informatique, et certains sujets nécessitaient en outre des échanges avec des experts centraux du groupe et des développeurs offshore.

Cet environnement m'a obligé à adapter constamment le niveau de communication. Un opérateur pouvait avoir besoin de discuter de la séquence exacte des actions au sein d'une opération ; avec l'informatique, il fallait parler de comportement fonctionnel, d'accès aux données ou de gestion des utilisateurs ; avec un responsable de projet, la conversation se déplaçait vers la planification, les dépendances, les risques, l'état d'avancement et les décisions en attente. Le système était le même. L'information nécessaire pour travailler dessus ne l'était pas.

Hériter d'un travail existant

Un stagiaire précédent avait laissé une conception préliminaire de la fenêtre de pesée. Avant de la modifier, j'ai dû en reconstruire la logique, comprendre quel besoin elle cherchait à résoudre, identifier quels éléments pouvaient être conservés et déterminer quelles parties ne correspondaient plus aux exigences que je recueillais.

Ce fut une situation particulièrement formatrice, car elle ressemblait bien davantage à un vrai projet industriel qu'à un développement académique repartant de zéro. Dans un environnement professionnel, les systèmes ont une histoire : il existe des décisions antérieures, des contraintes, des éléments hérités et des fonctionnalités que personne ne veut casser. Avant de modifier une partie du système, il faut comprendre pourquoi elle est là.

05

Du diagnostic au développement

L'un des classeurs Excel qui soutenaient la logistique de l'atelier avant le projet
L'un des trois classeurs Excel qui soutenaient la logistique de l'atelier. Mis à jour à la main une fois par jour ; chaque couleur est une convention que seule la personne qui le tenait à jour connaissait.Image retouchée pour la confidentialité du projet : les données opérationnelles ont été floutées ou retirées de façon délibérée.

Les cinq premières semaines ont été consacrées principalement au diagnostic. J'ai analysé des documents historiques, observé directement les opérations dans l'atelier et mené des entretiens semi-directifs avec des opérateurs, des responsables et des membres du service informatique. Mon objectif était de reconstruire le processus réel : je ne cherchais pas seulement à savoir comment il devait fonctionner selon une procédure, mais à voir comment il s'exécutait réellement, quelles exceptions apparaissaient, quelles informations consultaient les utilisateurs et quelles décisions ils prenaient lorsque la situation ne suivait pas le parcours nominal. Ce que j'ai trouvé, c'était une gestion logistique reposant sur trois classeurs Excel indépendants, mis à jour manuellement une fois par jour.

Le problème ne venait pas d'Excel en tant que technologie. Le problème était la fragmentation de l'information : chaque fichier contenait une partie de l'état du processus, et pour obtenir une vision transversale, il fallait consolider différentes sources et vérifier manuellement qu'elles étaient à jour. Cela affectait particulièrement la traçabilité, car l'information existait mais n'était pas structurée autour d'une séquence numérique unique permettant de représenter de façon cohérente le parcours complet du matériau, et compliquait la préparation des informations pour les audits internes et externes. À partir de ce diagnostic, j'ai commencé à formaliser le flux : quelle donnée naissait à chaque étape, qui la générait, qui pouvait la modifier, qui devait la valider, quelle information devait être conservée par la suite, quel événement permettait de passer à l'étape suivante, ce qui se passait en cas d'information manquante, quel profil pouvait poursuivre le flux et ce que chaque utilisateur avait besoin de voir pour travailler sans introduire d'étapes n'apportant rien à son opération. Cette analyse a fini par devenir la base fonctionnelle de l'application.

D'un flux physique à un modèle numérique

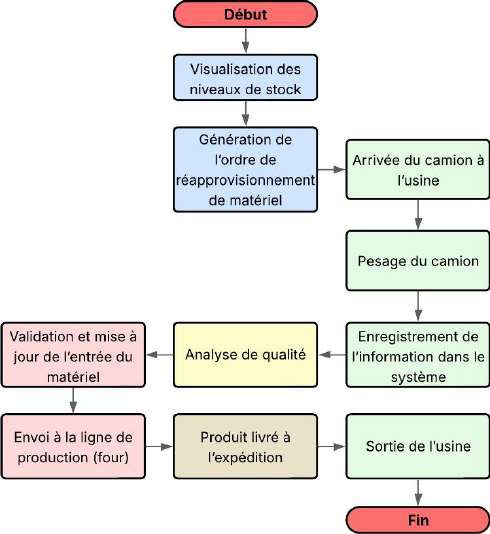
Diagramme du processus manuel initial du service COMPO
Le processus manuel tel que je l'ai reconstitué pendant le diagnostic, de la visualisation du stock à la sortie d'usine. Ce diagramme a été le point de départ du modèle fonctionnel.Image retouchée pour la confidentialité du projet : les données opérationnelles ont été floutées ou retirées de façon délibérée.

L'une des parties les plus importantes a consisté à convertir le parcours physique du matériau en états compréhensibles pour un système. Dans l'atelier, un matériau arrive, est enregistré, pesé, contrôlé, stocké, change d'emplacement puis poursuit vers une autre étape ; pour le numériser, il ne suffisait pas de créer un formulaire pour chaque opération, car l'application devait savoir dans quel état se trouvait le processus, quelles informations avaient déjà été enregistrées, quelles actions restaient autorisées et quel profil pouvait les réaliser.

Chaque transition devait obéir à une logique. Un écran de saisie ne pouvait pas être considéré comme terminé simplement parce qu'il enregistrait des données : il fallait définir ce qui se passait après leur enregistrement, quel nouvel état était généré, quel utilisateur devait voir l'opération, quels champs pouvaient continuer à être modifiés, quelles actions étaient bloquées, quelle relation existait avec l'étape suivante et quelle information devait être conservée comme preuve du parcours effectué. Cette logique a permis au système de se rapprocher du processus physique plutôt que de devenir une collection de formulaires numériques.

La dimension AMOA

La fonction d'AMOA a été particulièrement importante, car ma position se situait entre le besoin industriel et la solution informatique. Je n'étais ni seulement utilisateur du système ni seulement développeur : je devais comprendre un besoin métier, le formaliser, vérifier sa cohérence, le traduire en exigences fonctionnelles, puis vérifier que la solution répondait réellement à ce besoin.

Cela signifiait aussi remettre en question certaines demandes. Un utilisateur peut demander une fonction précise parce qu'il connaît le problème par son expérience quotidienne, mais la solution proposée n'est pas toujours la seule ni nécessairement la meilleure, et avant de développer, je devais séparer le besoin de la solution imaginée : quel problème essayons-nous de résoudre, qui le rencontre, quand apparaît-il, quelle information manque, quelle décision ne peut pas être prise et quelle opération devrait être simplifiée. Répondre à ces questions évitait d'ajouter des fonctionnalités sans en comprendre au préalable le rôle dans le processus.

Développement itératif avec FDD

Le développement s'est organisé sur les 25 semaines selon une méthodologie agile FDD, Feature Driven Development, en avançant fonctionnalité par fonctionnalité, révisées et validées progressivement avec les utilisateurs. C'était particulièrement important, car un cahier des charges écrit ne reproduit pas entièrement la réalité d'une usine : un écran peut sembler parfaitement logique en réunion et révéler des problèmes dès qu'un opérateur tente de l'utiliser lors d'une opération réelle. C'est pourquoi la validation ne s'est pas limitée à un environnement isolé et l'outil a été confronté à l'atelier en fonctionnement.

Chaque itération permettait de comparer le comportement prévu à l'usage réel. Dans certains cas, le changement était technique ; dans d'autres, le problème relevait de la séquence, de la terminologie, de la visibilité ou de l'ergonomie : un champ placé dans un ordre peu naturel, une information trop éloignée de l'action principale, un état qui ne change pas quand l'utilisateur s'y attend, une fonction qui oblige à répéter une information, ou une étiquette qui utilise un langage système au lieu du terme employé dans l'atelier. Dans un environnement industriel, ces détails déterminent si un outil accompagne le processus ou le freine.

World Class Manufacturing comme cadre

Le projet devait également s'intégrer à la manière dont Saint-Gobain structure son amélioration continue. L'usine travaille avec le World Class Manufacturing, avec ses méthodes d'analyse, de réduction des pertes, de standardisation et de suivi de la performance.

Pour moi, cela impliquait une contrainte de conception importante : l'outil ne pouvait pas créer une logique de gestion parallèle à celle utilisée par l'usine, mais devait s'intégrer dans une organisation disposant déjà de règles, de responsabilités, d'indicateurs, de procédures et de mécanismes de décision. Une solution peut être techniquement correcte et néanmoins inadaptée si elle oblige les personnes à travailler en dehors du système de gestion existant ; j'ai donc cherché à ce que la numérisation soutienne le processus industriel plutôt que de le concurrencer.

06

La solution mise en œuvre

Fenêtre du poste de garde dans Ignition SCADA : enregistrement de la pesée des camions
Le poste de garde, première étape du parcours. Simple ou double pesée, entité, transporteur, nature du matériau et destination. Le poids n'est pas saisi manuellement : il est lu par l'automate de la bascule.Image retouchée pour la confidentialité du projet : les données opérationnelles ont été floutées ou retirées de façon délibérée.

La solution a numérisé le parcours du matériau sur une plateforme Ignition SCADA, avec un périmètre couvrant l'ordre de réapprovisionnement, l'entrée du camion, la pesée, l'analyse de qualité du calcin, le stockage en silo, l'envoi vers la production et l'expédition.

La plateforme SCADA convenait à ce contexte car elle permettait de réunir dans un même environnement la visualisation, la logique applicative, l'interaction avec les données, l'authentification et le contrôle d'accès. Mon objectif n'était pas de construire une application administrative indépendante de l'usine : l'outil devait faire partie de l'environnement opérationnel de l'atelier.

Une interface différente selon l'utilisateur

Les six profils d'utilisateur du système et leur hiérarchie
Les six profils. Chacun ne reçoit que les fenêtres et les actions correspondant à sa responsabilité dans le processus.Image retouchée pour la confidentialité du projet : les données opérationnelles ont été floutées ou retirées de façon délibérée.

Les fenêtres étaient filtrées selon le rôle de l'utilisateur, ce qui répondait à un besoin fonctionnel clair : un opérateur n'a pas besoin des mêmes actions qu'un responsable, un profil chargé d'une étape précise n'a pas à recevoir des contrôles relevant d'une autre responsabilité, et certaines actions ne doivent pas être accessibles à tous les utilisateurs.

La gestion des profils permettait d'adapter l'interface au travail que chaque personne devait accomplir, ce qui réduisait les informations superflues et aidait à maintenir une séparation claire entre consultation, exploitation, validation et administration. Au total, le système comptait six profils. Je n'ai donc pas conçu un écran générique unique pour tout l'atelier : l'application devait présenter à chaque utilisateur la partie du processus dont il avait réellement la responsabilité.

Structurer l'information

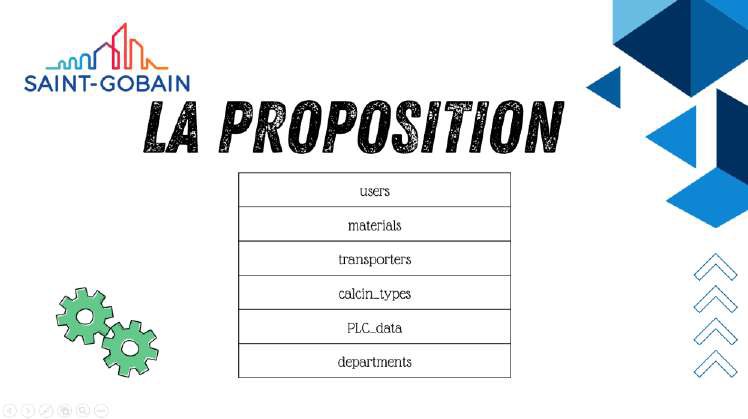
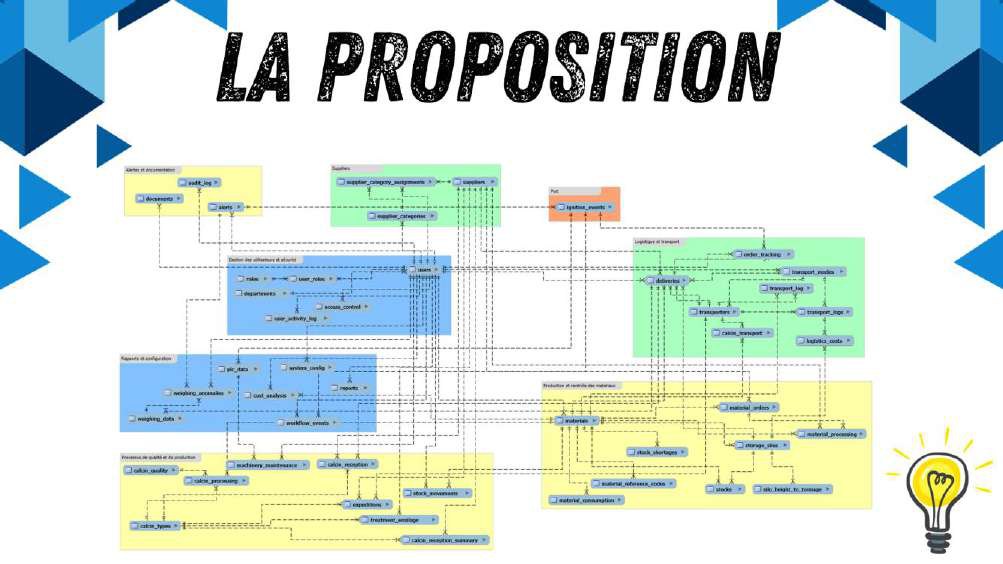
Les domaines fonctionnels proposés pour la base de données
La proposition initiale de domaines : utilisateurs, matériaux, transporteurs, calculs, données PLC et services.Image retouchée pour la confidentialité du projet : les données opérationnelles ont été floutées ou retirées de façon délibérée.
Conception finale de la base de données du service COMPO
La conception finale, avec les relations entre entités résolues et documentée table par table.Image retouchée pour la confidentialité du projet : les données opérationnelles ont été floutées ou retirées de façon délibérée.

Derrière les fenêtres se cachait un problème plus important : comment représenter les données du processus. Le système était organisé autour de huit domaines de base de données, une décision nécessaire, car numériser un processus ne consiste pas à transposer des colonnes Excel dans une table plus grande. Il fallait conserver les relations entre les entités impliquées dans le flux : une opération pouvait dépendre d'un matériau, d'un véhicule, d'une mesure, d'une validation, d'un silo, d'un état ou d'une étape précédente, et chaque élément devait pouvoir être mis en relation avec les autres sans perdre son identité ni son historique.

La base de données devait servir simultanément deux objectifs. Le premier était opérationnel : savoir ce qui se passait à cet instant. Le second était historique : pouvoir reconstituer ensuite ce qui s'était passé. Cette seconde dimension était particulièrement importante pour la traçabilité et l'audit, car une application qui affiche correctement le présent mais ne permet pas de reconstituer le passé a une valeur limitée dans un processus industriel.

Des fichiers aux états

L'un des changements conceptuels les plus importants a été de passer d'une organisation centrée sur les fichiers à une organisation centrée sur le processus. Dans les trois classeurs Excel, chaque document contenait une partie de l'information ; dans la solution numérique, les différentes opérations pouvaient appartenir au même parcours logique : l'arrivée du camion, l'enregistrement, la pesée, le contrôle, la validation, le stockage, l'envoi vers la production et l'expédition. Chaque étape a cessé d'être un document isolé pour devenir un état au sein d'une séquence.

Pour moi, cette différence résume bien la distance entre informatiser et numériser. Informatiser peut signifier reproduire à l'écran exactement ce qui était auparavant écrit sur une feuille ; numériser exige de se demander comment circule l'information, quel événement modifie l'état du processus et ce que chaque acteur a besoin de connaître pour continuer.

Alarmes et exceptions

Le système comprenait également une logique d'alarmes, ce qui obligeait à prendre en compte un aspect qui apparaît souvent tardivement en développement : le flux nominal ne représente qu'une partie du processus réel. La séquence idéale peut sembler simple : le matériau arrive, est enregistré, pesé, contrôlé, stocké, puis part vers la production ou l'expédition ; mais l'opération réelle comporte des exceptions : information incomplète, résultats en attente, validations dépendant d'un autre profil, opérations ne pouvant pas se poursuivre, données nécessitant une correction, ou situations devant rester visibles avant qu'un autre utilisateur ne prenne une décision.

Concevoir ces écarts était tout aussi important que concevoir le parcours normal. Quand tout se déroule correctement, presque n'importe quelle interface paraît suffisante ; la qualité d'un outil industriel devient bien plus visible lorsque quelque chose ne se passe pas comme prévu.

Architecture OT/IT

Configuration du port série du convertisseur série-Ethernet
La configuration du convertisseur série-Ethernet qui extrait le signal de la bascule du réseau de terrain. C'est le point exact où le monde OT devient une donnée que l'IT peut lire.Image retouchée pour la confidentialité du projet : les données opérationnelles ont été floutées ou retirées de façon délibérée.

Le projet m'a aussi permis de travailler sur la relation entre l'environnement opérationnel et l'environnement informatique. L'application s'inscrivait dans une chaîne OT/IT où l'opération physique, l'interface SCADA, la logique applicative et la persistance de l'information devaient rester cohérentes, ce qui exige de penser le système par couches : l'interface représente une opération, la logique décide quelles actions sont autorisées, les données conservent l'état et l'historique, et l'utilisateur interprète cette information et agit sur le processus.

Si l'une de ces couches ne correspond pas aux autres, des incohérences apparaissent. Un écran peut afficher un état que la base de données ne reflète pas correctement ; une règle peut autoriser une action que la procédure n'autorise pas ; un profil peut recevoir une fonction qui ne correspond pas à sa responsabilité ; une opération peut s'exécuter correctement sans laisser la traçabilité nécessaire. C'est pourquoi le travail ne pouvait pas se réduire à la conception visuelle des fenêtres : la cohérence devait être maintenue de l'opération jusqu'à l'information stockée.

Documentation et transfert

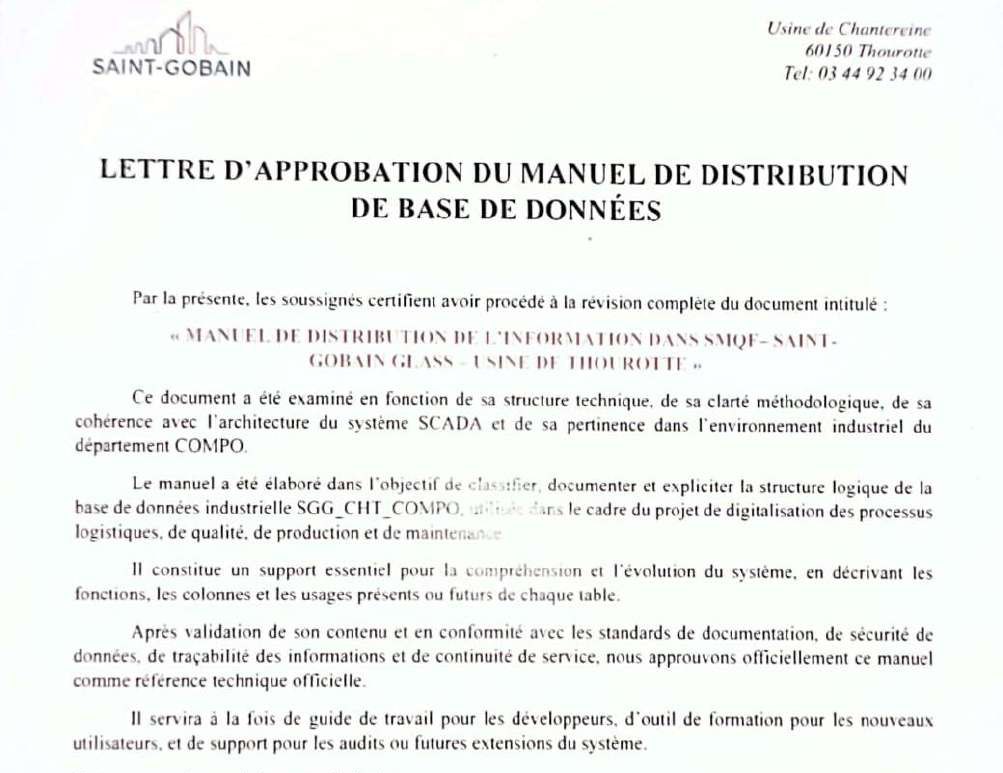
Lettre d'approbation du manuel de répartition de la base de données
L'une des deux lettres d'approbation. Le manuel a été revu et validé formellement par le chef de ligne et par le responsable WCM 4.0 avant de devenir la référence technique officielle du service.Image retouchée pour la confidentialité du projet : les données opérationnelles ont été floutées ou retirées de façon délibérée.
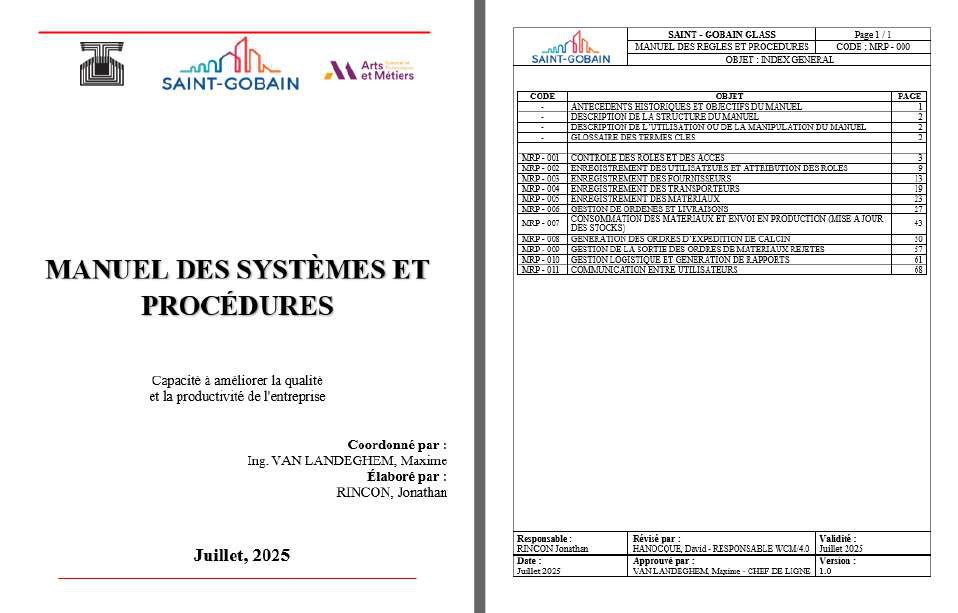
Couverture du manuel des systèmes et procédures et sommaire des procédures
Le manuel des systèmes et procédures, et son sommaire. Vingt-six procédures illustrées, une par opération.Image retouchée pour la confidentialité du projet : les données opérationnelles ont été floutées ou retirées de façon délibérée.

La livraison ne s'est pas arrêtée à la dernière fonctionnalité. J'ai préparé 26 procédures illustrées, formé le personnel du service et élaboré deux manuels techniques qui ont été revus, approuvés et signés par le chef de ligne et par le référent WCM/4.0 de l'usine. Je considère cette partie aussi importante que le développement, car une application industrielle ne peut pas dépendre en permanence de la personne qui l'a construite : à la fin de ma mission, les utilisateurs devaient pouvoir exécuter leurs opérations sans avoir besoin de moi, l'équipe technique devait disposer d'informations suffisantes pour comprendre l'outil, et l'organisation devait conserver des procédures formelles expliquant comment l'utiliser.

C'est pourquoi la documentation n'a pas été un livrable ajouté à la fin. Elle a fait partie de la solution. Le code définit le comportement du système, la procédure décrit comment l'utilisateur doit l'utiliser, le manuel permet d'en comprendre la structure, et la formation transmet les connaissances nécessaires pour que le système continue de fonctionner. J'avais besoin des quatre.

07

Suivi et comités de pilotage

Une partie de ma responsabilité consistait à préparer et à participer à des réunions de suivi et à des comités de pilotage, et ce travail a considérablement modifié ma façon de présenter les décisions techniques. Pendant le développement, je peux consacrer du temps à étudier une structure de données, une logique d'états, un comportement d'interface ou une dépendance ; en comité, la conversation change et se concentre sur où nous en sommes, ce qui est terminé, ce qui manque, ce qui empêche d'avancer, quelle décision est nécessaire, quel risque existe, quel impact aurait une modification du périmètre et quand une fonctionnalité peut être validée.

Cela m'a obligé à distinguer le détail technique du détail utile à la décision. Cela ne signifie pas éliminer l'ingénierie de la conversation, mais savoir quelle part de l'ingénierie chaque interlocuteur avait besoin de connaître : si je devais présenter une décision d'architecture, je devais pouvoir expliquer quel problème elle résolvait, quelle dépendance elle introduisait, ce qui se passerait en cas de défaillance et quelles conséquences aurait un changement.

Documenter le raisonnement

J'ai également appris à mieux documenter le raisonnement derrière une décision. Dans un projet industriel, des personnes différentes interviennent à des moments différents, et une décision qui semble évidente aujourd'hui peut devoir être expliquée des mois plus tard à quelqu'un qui n'était pas présent lorsqu'elle a été prise. Être capable de reconstituer le pourquoi fait partie de la maintenabilité du système.

Les comités m'ont aussi appris à changer d'échelle. Je peux entrer dans le détail d'une règle fonctionnelle puis, quelques minutes plus tard, revenir à une vision d'ensemble pour expliquer comment cette règle affecte la planification ou l'exploitation. Cette capacité à passer de l'architecture au processus, et du processus à la décision, est devenue par la suite une part importante de ma façon de travailler.

08

Comment j'ai été évalué

Certification Ignition SCADA niveau Gold d'Inductive Automation
La certification Gold d'Inductive Automation, obtenue le 14 février 2025 : onze jours après le début de la mission. Me certifier sur la plateforme avant d'y construire quoi que ce soit faisait partie de la mission confiée.

Le chef de ligne, qui a été mon tuteur externe, a évalué ma performance à 8,5 sur 9, dans la catégorie « excellent », avec 9 sur 9 en adaptation aux normes de l'entreprise et 9 sur 9 en aptitude technique. Par la suite, le jury de l'UNET a évalué le TAP à 9 sur 9 en décembre 2025.

La note la plus basse correspondait à la communication orale et écrite. C'est une évaluation que je comprends dans le contexte où cette expérience a commencé.

Construire la langue en construisant le système

Lorsque je suis arrivé en France, je développais encore mon niveau professionnel de français, et une partie importante de cette mission s'est déroulée en même temps que je construisais cette langue dans un environnement industriel. Il ne s'agissait pas seulement de tenir des conversations quotidiennes : je devais interviewer des utilisateurs, comprendre un vocabulaire technique, participer à des réunions, interpréter des procédures, préparer de la documentation, expliquer des fonctionnalités, former du personnel, présenter des avancées et enfin soutenir le projet. Dans les remerciements du SFE, j'ai précisément mentionné le personnel de COMPO et du service informatique pour leur patience avec mon niveau de français et pour avoir facilité mon intégration au sein de l'équipe.

C'est pourquoi je considère cette partie de l'évaluation particulièrement utile : elle permet aussi de mesurer la distance entre le moment de mon arrivée et le niveau d'autonomie que j'ai pu atteindre pendant la mission. Je suis arrivé en travaillant principalement depuis l'espagnol, et aujourd'hui je travaille au quotidien en français et je me débrouille en cinq langues au sein de Saint-Gobain. Plus qu'une anecdote linguistique, cela représente pour moi la capacité à m'intégrer dans un environnement technique nouveau, à en apprendre le langage et à finir par y travailler avec autonomie.

09

Ce qui a changé ma façon de travailler

Cette expérience a surtout changé ma façon de comprendre la numérisation industrielle. Auparavant, j'observais un outil surtout à travers son architecture et ses fonctionnalités ; après avoir travaillé à Chantereine, j'ai commencé à le voir comme un système sociotechnique, dans lequel processus, personnes, données, interfaces, règles, responsabilités, documentation et organisation font partie de la même solution.

Si l'un de ces éléments est conçu en ignorant les autres, des problèmes apparaissent. Une application peut avoir une interface correcte et un modèle de données déficient ; elle peut avoir une architecture solide et ne pas correspondre au flux réel ; elle peut enregistrer toute l'information nécessaire et exiger trop d'efforts de l'utilisateur ; elle peut fonctionner techniquement sans disposer d'une documentation suffisante pour survivre à un changement d'équipe ; elle peut même automatiser correctement un processus qui aurait d'abord dû être remis en question. C'est pourquoi j'essaie désormais de commencer les projets en comprenant d'abord le système dans son ensemble.

L'adoption ne se conçoit pas depuis une présentation

Cela a aussi changé ma façon d'interpréter la résistance au changement. Je ne pars pas de l'idée qu'un utilisateur rejette un outil parce qu'il ne veut pas changer : il peut le rejeter parce qu'il ajoute des étapes, parce qu'il oblige à saisir deux fois une donnée, parce qu'il utilise une terminologie que personne n'emploie dans l'atelier, parce qu'une exception fréquente n'a pas été prévue, parce que l'information arrive trop tard, parce qu'il ne fait pas encore confiance à l'état affiché à l'écran, ou parce qu'un autre outil déployé auparavant avait promis de simplifier son travail et avait fini par le compliquer.

C'est pourquoi je considère l'observation directe et la validation avec les utilisateurs comme une partie de l'ingénierie. La confiance dans un outil industriel se construit lorsque son comportement correspond de façon répétée à la réalité que connaît l'utilisateur. Elle ne s'obtient pas parce qu'une présentation explique bien le projet : elle s'obtient quand l'outil répond correctement pendant le travail réel.

Documenter, c'est aussi de l'ingénierie

Une autre conclusion importante a été de cesser de considérer la documentation comme une activité postérieure au développement. Une procédure approuvée établit comment une opération doit être exécutée, un manuel technique conserve la connaissance du système et une formation permet de la transmettre. Le code seul ne garantit rien de tout cela.

Si un outil disparaît avec la personne qui l'a développé, le problème ne se limite pas à la documentation : il existe aussi un problème de conception organisationnelle. C'est pourquoi je m'efforce que les projets que je construis puissent être compris, utilisés et maintenus par des personnes qui n'ont pas participé à leur création.

Processus et ingénierie

La double soutenance académique a fini par renforcer cette manière de penser. À Arts et Métiers, j'ai dû expliquer comment je diagnostiquais et transformais un processus ; à l'UNET, j'ai dû expliquer comment le système était construit et ce que ses résultats permettaient de démontrer. Les deux perspectives étaient nécessaires.

Aujourd'hui, j'essaie de conserver cette séparation dans mes projets : d'abord comprendre ce qui se passe physiquement, puis modéliser le processus, ensuite transformer ce modèle en données, en états, en règles, en permissions et en interfaces, retourner sur le terrain pour vérifier si la représentation numérique correspond toujours à la réalité, documenter les décisions et enfin être capable d'expliquer le même système avec le niveau de détail adapté à un opérateur, un responsable industriel, une équipe informatique, un comité de pilotage ou un jury technique. C'est ce qu'a fini par être mon travail à Chantereine : non pas seulement développer une application SCADA, mais comprendre un processus industriel, le formaliser, le transformer en système numérique et préparer ce système à continuer de fonctionner après mon départ.

Résultats et impact

Résultat

Système déployé dans l'atelier

Le parcours de la matière, du réapprovisionnement à l'expédition, tient dans une seule séquence numérique sur Ignition au lieu de trois classeurs Excel.

26 procédures et 2 manuels

Les manuels ont été relus, approuvés et signés par le chef de ligne et le référent WCM/4.0 ; les utilisateurs exécutaient leurs opérations sans avoir besoin de moi.

Évaluation 8,5 / 9 et TAP 9 / 9

Le chef de ligne a qualifié la performance d'« excellente », avec 9 / 9 en aptitude technique ; le jury de l'UNET a évalué le TAP à 9 / 9 en décembre 2025.

Deux mémoires soutenus

Le SFE devant Arts et Métiers, 69 pages et vingt-trois annexes de procédures, et le TAP devant l'UNET, centré sur l'ingénierie du système.

Stack

Ignition SCADASQLOT/ITWCMNumérisation des processus

Compétences du poste

Outils

IgnitionSiemensOPC UAModbusMySQLSQLPythonPower BI

Domaine

SCADAProgrammation IHMProgrammation d’automatesAutomatisation industrielleIIoTMESInstrumentation et électricité

Cadres et méthodes

WCMLean manufacturingISO 9001Industrie 4.0Usine intelligenteNumérisation industrielleGénie industrielOptimisation des processusProduct owner